Причини раптового руйнування шнека під час роботи екструдера-гранулятора WPC
Причини раптового руйнування шнека під час роботи екструдера-гранулятора WPC
Причини раптового руйнування під час роботи паралельного двогвинтового різьбового блоку (блоку пресування/блоку транспортування)
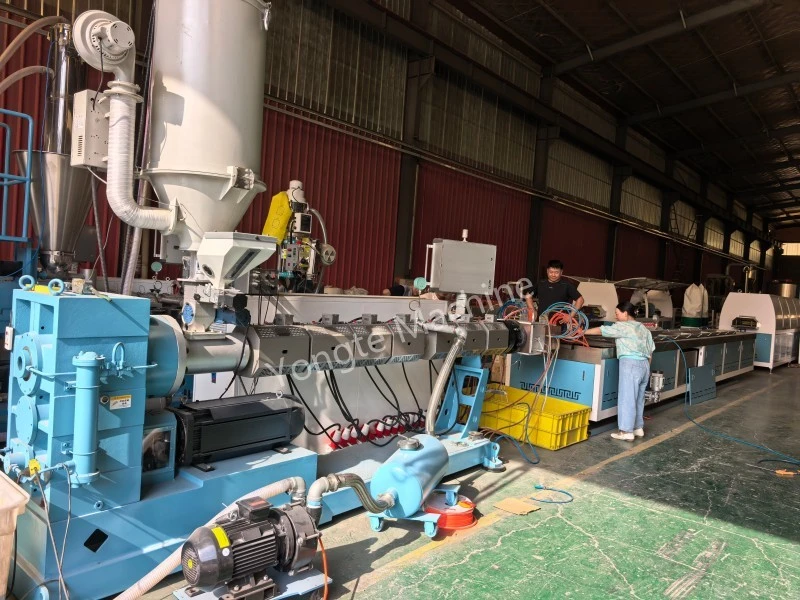
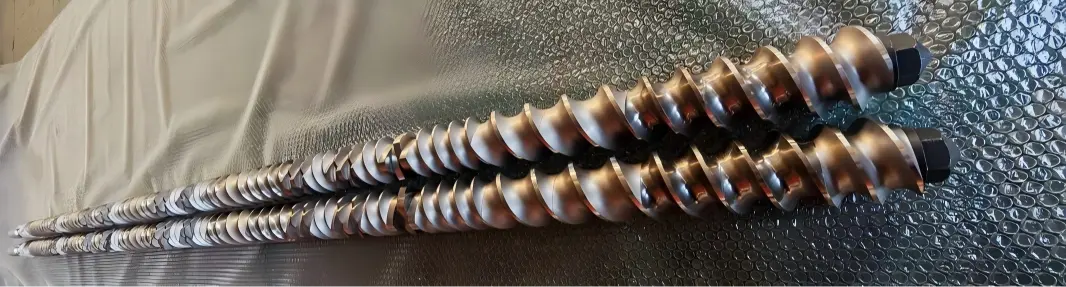
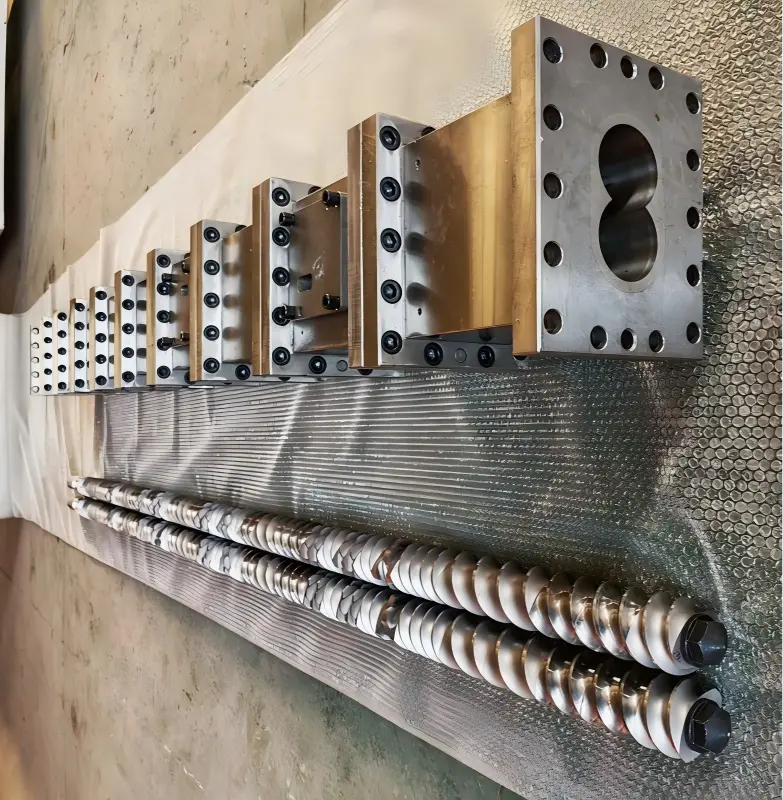
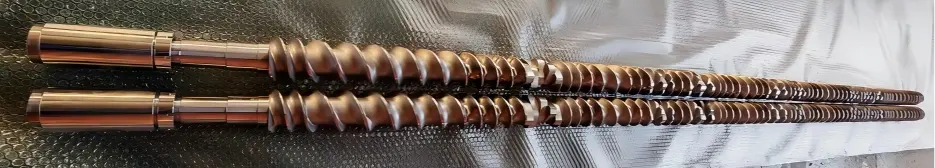
Грануляційний екструдер Yongte WPC оснащений паралельним двошнековим екструдером, у якому шнеки складаються з центрального вала та модульних різьбових блоків. Вибрані матеріали різьбових блоків WR4 або WR7, які забезпечують чудову стійкість до зносу та корозії; відповідно, гвинти демонструють надзвичайну довговічність за цих умов експлуатації. Однак під час виробництва різьбові блоки постійно піддаються комбінованим напругам зсуву, стиснення та тертя. Якщо в цих процесах виникає будь-яка аномалія, це може призвести до раптового руйнування різьбових блоків, безпосередньо спричиняючи зупинку виробничої лінії та призводячи до значних втрат під час простою та витрат на технічне обслуговування для підприємства. У наступних розділах систематично аналізуються потенційні причини раптового руйнування різьбових блоків паралельних двошнекових екструдерів.
Злам паралельних двошнекових різьбових компонентів екструдера-гранулятора WPC представляє режим крихкого руйнування; це рідко спричинено одним фактором, таким як миттєве перевантаження, а скоріше результатом комбінованих ефектів дефектів матеріалу, концентрації напруги та експлуатаційних ударних навантажень. Ці причини можна класифікувати за чотирма основними категоріями: сам матеріал, процеси обробки та складання, умови виробництва та експлуатації, а також несправності обладнання.
Відмінності: руйнування зазвичай включає фрагменти з крихкою поверхнею руйнування та без значної пластичної деформації; знос проявляється у вигляді поступового витончення; Порушення кручення зазвичай викликано перевищенням допустимого крутного моменту для гвинта.
1、Матеріали та дефекти термічної обробки
1. Термічна обробка не вдалася
Азотований шар занадто товстий, що призводить до високої крихкості; основний матеріал недостатньо гартований, залишаючи залишкові внутрішні напруги; під час дії робочого тепла ці напруги вивільняються, що призводить до прямого руйнування;
Тріщина загартування: мікротріщини утворилися під час процесу загартування заготовки; ці тріщини не були виявлені під час перевірки заводу, але вони поширювалися під час експлуатації, що призвело до миттєвого руйнування.
2. Включення сировини, пористість або порожнини: внутрішні включення або усадочні порожнини в кованих або литих деталях є властивими дефектами. За нормальних умов експлуатації напруга зосереджена в цих місцях дефекту; будь-яке коливання може спричинити миттєвий розрив цих дефектів.
3. Неправильний підбір матеріалу: зі звичайною азотованою сталлю помилково використано рецептуру з високим вмістом наповнювача (скловолокно, карбонат кальцію, сажа); композицію з високою корозійною стійкістю було нанесено на сталь для гарячої обробки без молібдену, що призвело до ерозії підкладки та утворення мікротріщин.
Грануляційний екструдер Yongte WPC оснащений високоякісним шнеком і бочкою, тому він не пошкодиться через дефекти матеріалів і термічної обробки. наш шнековий матеріал – WR4, WR4 – це високоефективний зносостійкий сплав, який в основному використовується у виробництві ключових компонентів промислового обладнання, особливо в двошнекових екструдерах, компонентах для змішування та в інших сферах. Крім того, WR4 може додатково посилити властивості поверхні за допомогою процесу азотування поверхні або напилення карбіду вольфраму для формування зносостійкого шару товщиною 0,1~0,3 мм, з твердістю до HV1200~1500, який підходить для обробки сировини, що містить наповнювачі високої твердості (такі як кварцовий порошок і металевий порошок).
2、Механічна збірка та аналіз структурних напруг
1. Надмірне осьове попереднє натяг: різьбовий блок закріплено стопорною гайкою; якщо попереднє натяг встановлено занадто високо, різьбовий блок піддається постійному високому статичному тиску; при нагріванні ефект теплового розширення накладається на цю умову, в результаті чого внутрішня напруга стиску перевищує межу руйнування матеріалу.
Осьовий зазор між подвійними гвинтами має вирішальне значення: якщо зазор занадто малий, гвинти розширяться через нагрівання, що призведе до стиснення та руйнування торцевих поверхонь різьбових блоків.
2. Концентрація напруги у шпоночному пазу/внутрішньому отворі: гострі кути або надмірно малі скруглення шпоночного пазу в внутрішньому отворі становлять точки концентрації напруження; занадто туга посадка шпонки може спричинити мікротріщини в шпоночному пазу, які потім продовжують поширюватися.
3. Поверхня різьблення нерівна або містить сторонні предмети; на торцевій поверхні можуть бути задирки, залізні відколи або уламки матеріалу; після складання на торцевій поверхні виникає локальний точковий контакт, що призводить до локального високого тиску під час роботи, що може призвести до розтріскування в точках контакту.
4. Погане центрування гвинтів (некруглість між двома гвинтами); знос муфти або корпусу підшипника; надмірне відхилення співвісності між двома паралельними гвинтами; різьбові блоки піддаються періодичній змінній напрузі вигину, що призводить до втомного руйнування.
3、Вплив робочих умов процесу (миттєве навантаження, що викликає руйнування)
1. Холодний пуск / важкий пуск, викликаний блокуванням матеріалу: коли матеріал всередині стовбура охолоджується і твердіє, гвинт запускається примусово, що призводить до миттєвого крутного моменту, який значно перевищує номінальний крутний момент; це створює величезне ударне навантаження, яке безпосередньо ламає гвинтовий блок – найпоширеніший сценарій аварії, який зустрічається на місці.
2. Попадання сторонніх предметів у стовбур (наприклад, тверді металеві предмети); гайки, прокладки, гвинтові стружки або металеві інструменти впали в бункер і застрягли між різьбовим блоком і стовбуром, створюючи короткочасний компресійний удар.
3. Локальний перегрів і раптові зміни теплового стресу: місцева температура різко підвищується, а потім швидко падає; цей змінний термічний цикл викликає тріщини при термічному ударі; особливо для азотованих компонентів, їх стійкість до термічного удару є поганою.
4. Надмірне наповнення матеріалом або раптові зміни тиску, різке збільшення швидкості подачі або заблокований випускний отвір можуть призвести до миттєвого стрибка тиску в головці, піддаючи різьбовий блок значним окружним і осьовим зусиллям.
4、Накопичення пошкодження від втоми (раніше існуючі приховані тріщини, раптова поява)
Різьбовий компонент піддається змінному крутному моменту та змінній напрузі протягом тривалого періоду, що призводить до поступового поширення мікротріщин на його поверхні; ці пошкодження не видно неозброєним оком. Однак, коли тріщини досягають критичного розміру, вони раптово поширюються без будь-якого попереднього попередження, створюючи вигляд «раптово вийшов з ладу».
Швидкий метод огляду на місці (візуальний огляд поверхні зламу)
· Поверхня зламу демонструє старі тріщини та малюнок, подібний до раковини: втомний злам (внаслідок тривалого змінного навантаження, а не миттєвого удару).
· Плоскі та яскраві поперечні перерізи з крихкими зернами: крихкість, викликана термічною обробкою / розтріскування азотованого шару
· Поверхня зламу має деформацію стиснення та металеві подряпини; перелом, спричинений ударом стороннього предмета.
· Злам виникає в місці шпоночного канавки внутрішнього отвору: концентрація напружень у шпоночному пазу
Відповідні профілактичні заходи
1. Контроль заготівлі матеріалів: проведення неруйнівного контролю та контролю твердості поковок; перевіряти звіти про кваліфікацію матеріалів; контролювати глибину шару азотування для азотованих компонентів, щоб запобігти утворенню крихких азотованих шарів.
2. Збірка: суворо контролюйте осьове попереднє натягування та перевіряйте співвісність гвинта; ретельно очистіть торцеву поверхню та закругліть краї ступенів.
3. Процедура експлуатації: не запускайте холодильну машину примусово; переконайтеся, що заблокований матеріал достатньо нагрітий, щоб розплавити його перед запуском приводу; встановити бункер-магніт для видалення заліза.
4. Щоденна перевірка: стежте за коливаннями крутного моменту головного блоку та тиску; проводити регулярні перевірки опорних підшипників для запобігання осьового зсуву.
Схожі новини
- Повне виробництво високоякісної екструзійної лінії WPC
- Скільки форм потрібно для одного набору дверної коробки WPC?
- Чи може Yongte надати послуги проекту «під ключ» для заводу WPC?
- Машина Yongte WPC для виготовлення колон із коекструзією успішно протестована
- Як можна використати відходи пластикової плівки для виробництва деревно-пластикових композитних виробів (WPC)?
- Налаштування температури екструзійної машини WPC
Залиште мені повідомлення
нові продукти


Новини Рекомендації