Налаштування температури екструзійної машини WPC
Температурна крива екструзії для ПЕ деревно-пластикового композиту (HDPE + деревний порошок)
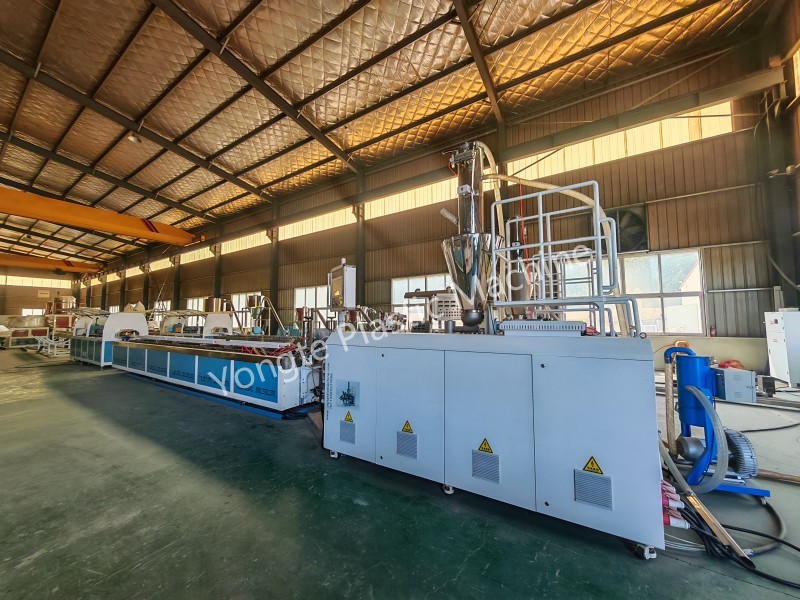
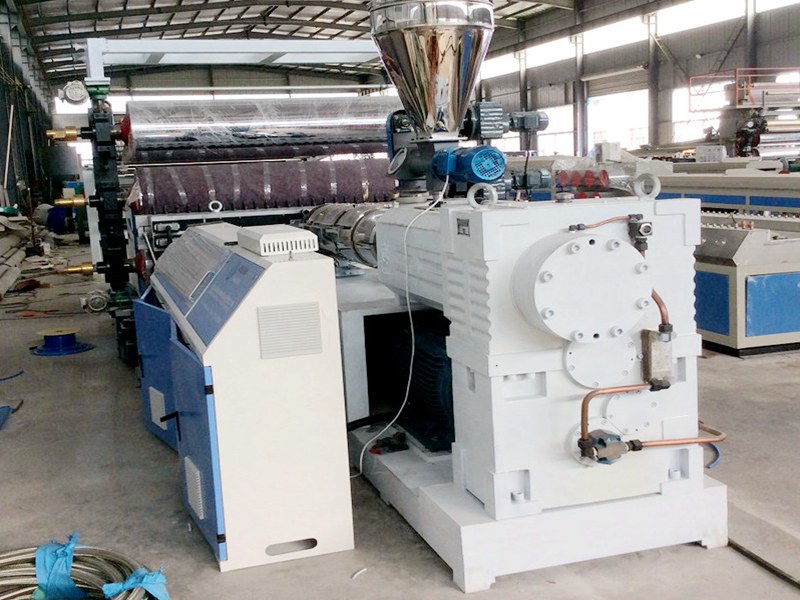
Застосовні сценарії: виробничі лінії композитних матеріалів із ПЕ та деревного порошку (плоске двошнекове гранулювання → конічне двошнекове/одношнекове екструзійне формування); для пластикових композитів ПЕ-дерево основними проблемами є локальне перегрівання, вміст вологи та карбонізація деревного порошку; отже, максимальна температура матеріалу переважно не повинна перевищувати 185 °C. У двостадійному процесі паралельна двошнекова стадія грануляції забезпечує ретельне перемішування, пластифікацію та формування однорідних гранул з ПНД і деревного порошку; подальше формування профілю потім виконується за допомогою конічного двошнекового або одношнекового екструдера. Цей сегментований підхід до обробки дозволяє незалежно контролювати температуру на кожному етапі, тим самим зменшуючи ризик локального перегріву. ПЕ-деревопластикові композити дуже чутливі до умов обробки; особливу увагу слід приділяти надмірним локалізованим температурам у стовбурі або матриці, залишковій вологості сировини та карбонізації деревного порошку під дією високих температур. Такі проблеми можуть призвести до появи обвуглених плям на поверхні продукту, зміни кольору або навіть погіршення механічних властивостей. Отже, у фактичному виробництві необхідно суворо контролювати температуру матеріалу, при цьому бажано, щоб максимальна температура не перевищувала 185 °C.
I. Температурна крива екструзії PE-WPC (стадія гранулювання + стадія формування профілю)
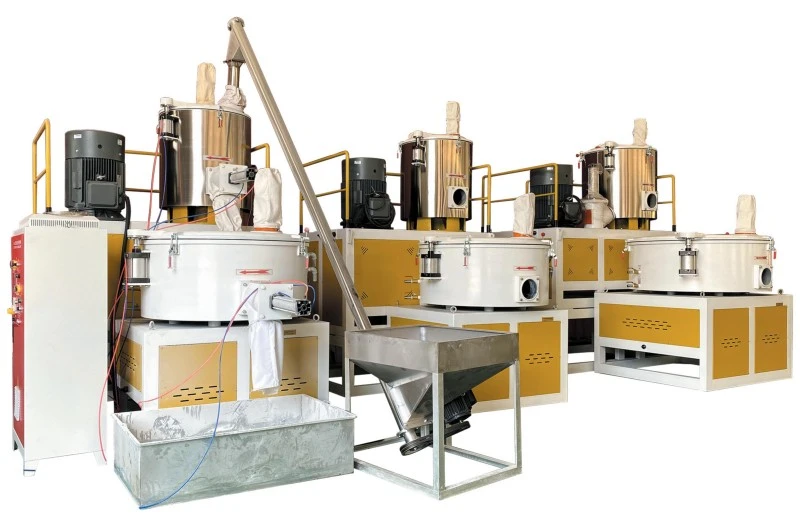
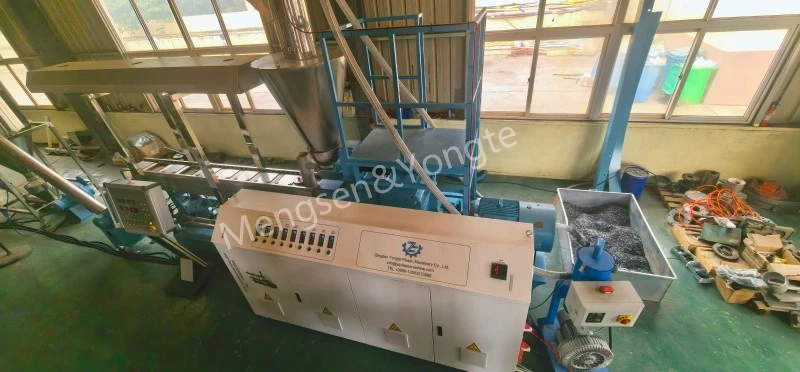
① Паралельна подвійна грануляція (ПЕ деревна грануляція, паралельна подвійна в одному напрямку)
У фактичному виробництві температура повинна бути точно налаштована на основі параметрів сировини, таких як вміст деревного порошку, розмір сітки та індекс текучості розплаву HDPE: чим вищий коефіцієнт додавання деревного порошку, тим більша складність обробки, що вимагає більш ретельного моніторингу стабільності температури на стадії пластифікації, щоб запобігти локальному накопиченню тепла; коли розмір сітки деревного порошку дрібніший, питома поверхня збільшується, що підвищує ймовірність карбонізації, що вимагає відповідного зниження температурного діапазону на стадії гомогенізації. Крім того, контроль подачі води на стадії плоскої подвійної грануляції повинен здійснюватися з фази попередньої обробки сировини; при надходженні деревного порошку в рослину необхідно перевірити його вологість, а якщо вона перевищує 5%, провести обробку підсушуванням; інакше волога, що потрапляє в стовбур екструдера, може генерувати бульбашки пари при високих температурах, що може погіршити однорідність гранулювання та призвести до дефектів внутрішніх пор у кінцевих екструдованих продуктах під час подальшого екструзійного формування.
Довжина циліндра від порту подачі до головки, на °C
|
сектора |
Зона 1 (доповнення) |
Зона 2 |
Зона 3 |
Зона 4-6 |
Зона 7-8 |
Зона 9 |
Померти головою |
|
налаштування |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
основні моменти:
· Не встановлюйте секцію подачі занадто високо, щоб запобігти передчасному розм’якшенню деревного порошку та прилипанню до гвинтового стрижня, що може призвести до перемикання або заплутування стрижня.
· Зони 3–5 складають первинну секцію змішування, де температура поступово підвищується;
· Злегка опустити головку сопла, щоб зменшити підвищення температури в зоні зсуву розплаву;
· Температура розплаву не повинна перевищувати 185 °C протягом тривалого часу; в іншому випадку волокна деревини піддадуться швидкому карбонізації, що призведе до появи чорних плям і різкого запаху, схожого на тютюн.
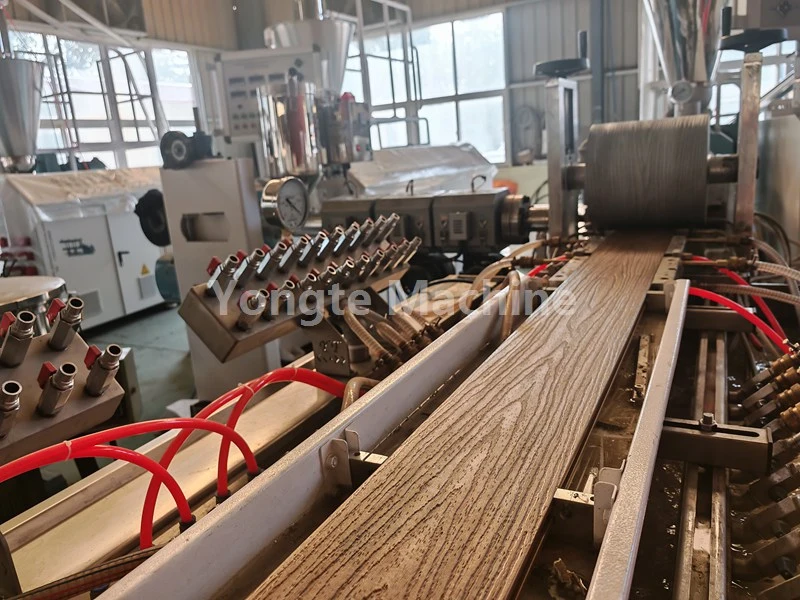
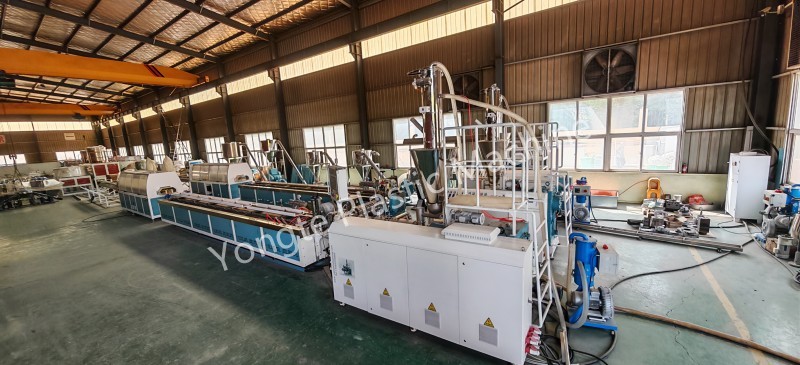
② Формувальна машина (конічна двогвинтова SJSZ або одношнекова, для екструдування настилу/профілів за допомогою деревно-пластикових гранул)
Таблиця температурних параметрів конічного двошнекового екструдера
|
тип параметра |
Секція завантаження (Одиниця: °C) |
Діапазон стиснення (одиниця: °C) |
Витяжна секція (одиниця: °C) |
Діапазон вимірювання (одиниця: °C) |
Температура головки (одиниця: °C) |
Температура форми (одиниця: °C) |
Виміряна температура розплаву (одиниця: °C) |
|
Встановити температуру |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Таблиця температурних параметрів для одношнекової екструзії (коекструдований поверхневий шар / простий профіль)
|
Параметр Категорія |
Секція завантаження (Одиниця: °C) |
Діапазон стиснення (одиниця: °C) |
Діапазон вимірювання (одиниця: °C) |
Температура головки (одиниця: °C) |
Температура форми (одиниця: °C) |
|
встановлене значення |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅Температурні принципи роботи
1. Встановлення температури не відповідає фактичній температурі розплаву; важливо використовувати зонд розплаву для виконання фактичних вимірювань температури розплаву. Через виділення тепла, викликане зсувом шнека, виміряна температура розплаву зазвичай перевищує задану температуру на 5–12 °C.
2. Температура у витяжній секції не повинна бути занадто високою. У цій області адсорбована водяна пара та низькомолекулярні леткі речовини в деревному порошку вивільняються у великих кількостях; якщо температура в цій зоні надмірно висока, гази можуть не виходити стабільно з розплавленого матеріалу, що може легко призвести до спінювання розплаву та викликати термічну деградацію поверхні деревного порошку, що призводить до карбонізації.
3. Температура прес-форми має бути трохи вищою за температуру в секції дозування, щоб гарантувати, що розплавлений матеріал зберігає достатню текучість при вході в порожнину форми, тим самим полегшуючи плавне заповнення та формування та зменшуючи утворення точкових дефектів на поверхні продукту, спричинених недостатньою текучістю; однак температура форми не повинна бути надмірно високою, оскільки занадто висока температура форми призведе до зниження швидкості охолодження поверхневого шару розплавленого матеріалу, що призведе до адгезії матеріалу до поверхні форми (прилипання форми), і потенційно призведе до накопичення матеріалу та слідів опіків у місцях, де матеріал залишається протягом тривалого часу.
Схожі новини
- Переваги гумових зрошувальних трубок для зрошення перед традиційними зрошувальними трубками
- Чи може Yongte надати послуги проекту «під ключ» для заводу WPC?
- Успішне випробування машини з переробленого пластику 200x50 мм
- Машина Yongte WPC для виготовлення колон із коекструзією успішно протестована
- Як можна використати відходи пластикової плівки для виробництва деревно-пластикових композитних виробів (WPC)?
- Застосування для водопроникних труб із спіненої гуми
Залиште мені повідомлення