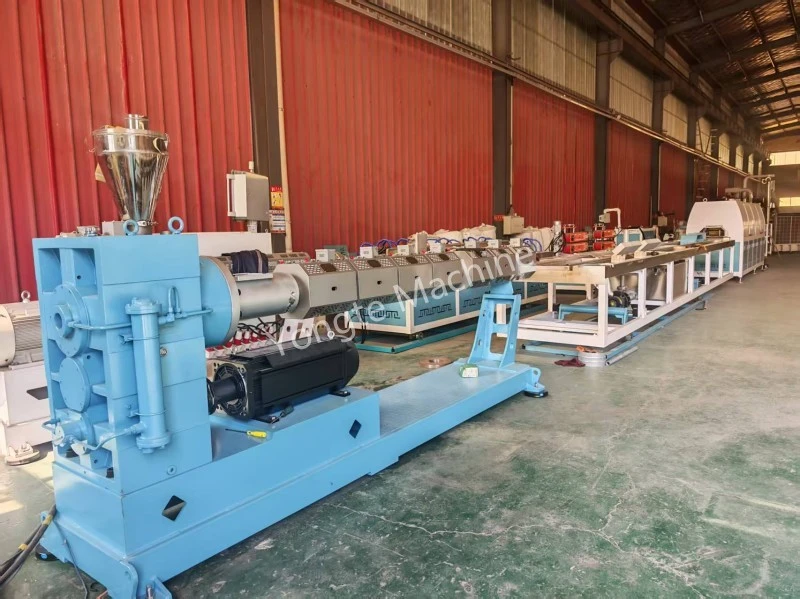
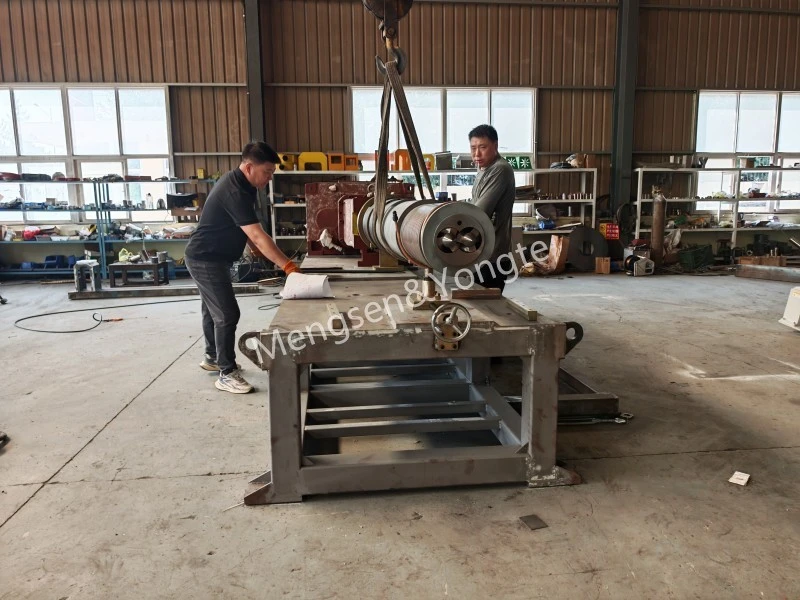
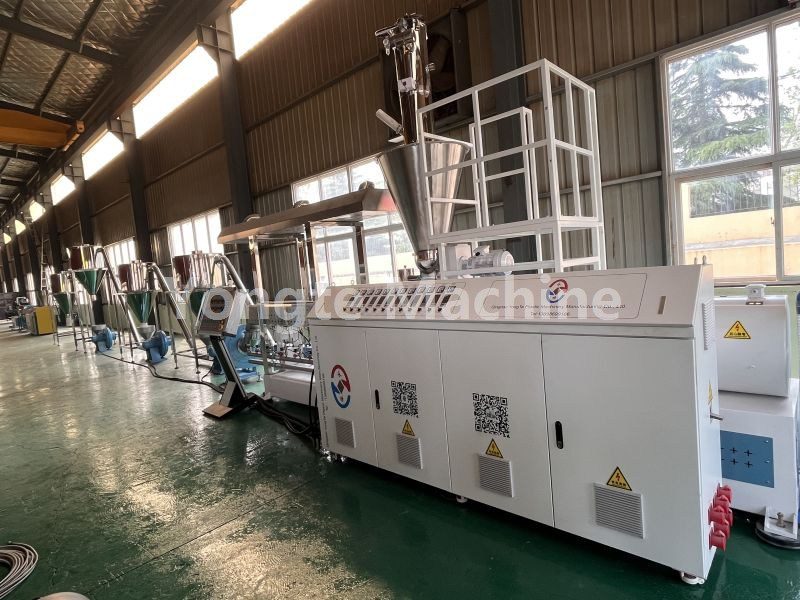
Розбирання та складання паралельного подвійного гвинта для машини для гранулювання WPC
SH75 Паралель Інструкція з розбирання та складання подвійних гвинтів
Під час роботи машини для гранулювання WPC, якщо потрібне технічне обслуговування через знос гвинта та циліндра, користувач повинен розібрати та знову зібрати ці компоненти. Процедури розбирання та складання модульної плоскої двогвинтової машини SH75 повинні виконуватися в суворій відповідності до встановлених операційних процедур; весь персонал, який бере участь у цих операціях, повинен заздалегідь ознайомитися з експлуатаційними специфікаціями та вжити відповідних заходів захисту, щоб запобігти нещасним випадкам або пошкодженню обладнання внаслідок неправильної експлуатації. Інструкція з розбирання та складання плоскої двогвинтової машини, надана командою інженерів Yongte, призначена виключно як довідник для операторів.
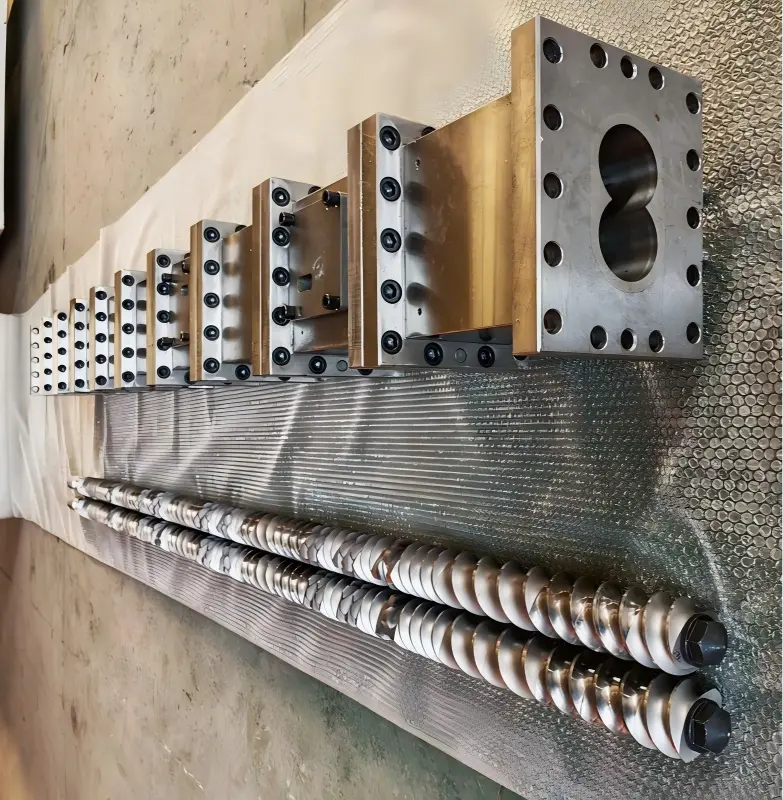
Застосовується до: Паралельний двошнековий екструдер Yongte WPC Pelletizing SH75 – паралельні подвійні шнекові різьбові компоненти у вигляді будівельних блоків (блоки транспортування, блоки замішування, блоки зсуву). Ці компоненти повинні працювати в парі з належним фазуванням лівого та правого гвинтів, щоб забезпечити правильне співвідношення фаз між двома гвинтами під час складання, таким чином запобігаючи інтерференції компонентів або неправильній роботі обладнання, спричиненій відхиленням фази.
Перед початком будь-якої операції слід суворо дотримуватися процедури LOTO (Lockout/Tagout): усі джерела живлення мають бути від’єднані, і необхідно підтвердити, що обладнання повністю вимкнено, щоб запобігти травмам або пошкодженню обладнання внаслідок випадкового запуску.
1, Підготовка
1. Інструменти та витратні матеріали
· Спеціальний інструмент для виймання гвинтів, гідравлічний тяговий пристрій/прес, мідний пруток, мідна лопата, мідна дротяна щітка, дерев’яний молоток (забороняється прямі удари сталевим молотком по робочій поверхні різьбового блоку)
· Динамометричний ключ, шестигранний ключ, високотемпературне мастило проти прилипання (дисульфід молібдену, високотемпературне мастило), маркер, стійкі до високих температур рукавички, чистий дерев’яний брусок/гумова подушечка
· Чистячий засіб, стиснене повітря, захисні окуляри
2. Попередня операція вимкнення (перед витягуванням гвинта зі стовбура)
1. Перед тим, як вимкнути машину, ретельно очистіть її за допомогою засобу для чищення та спробуйте злити весь матеріал із бака.
2. Охолодіть до безпечної температури; відключити електроживлення, поставити попереджувальний знак і замкнути територію; вимкнути системи обігріву, годування та вакуумування.
3. Зніміть матрицю головки машини, пластину з кількома отворами, нагрівальний змійовик, термопару, вакуумну кришку та порт подачі.
4. Послабте сегментовані фланцеві болти на циліндрі гвинта; підготуйтеся до виймання всього двогвинтового вузла.
2, Повне вилучення гвинта (попередня процедура)
1. Від'єднати вихідну муфту редуктора; позначте фазу лівого та правого гвинтів і шпонку (це важливо, щоб запобігти пошкодженню компонентів під час неправильної фази встановлення).
2. Робочий / гідравлічний пристрій: горизонтально синхронізуйте відтягування двох гвинтів; переконайтеся, що обидва гвинти залишаються в паралельному зачепленні – не тягніть їх із силою з одного боку.
3. Покладіть його на дерев’яний брусок; тримайте гвинт підвішеним, щоб він не торкався землі, що може пошкодити профіль різьби.
4. Очищуйте матеріали, поки вони ще гарячі: використовуйте мідну лопату та мідну щітку для видалення карбідів; якщо матеріал застряг між різьбовим блоком і оправкою, застосуйте локальне рівномірне нагрівання, щоб розм’якшити матеріал перед розбиранням; суворо забороняється піддавати компонент інтенсивному локальному нагріванню.
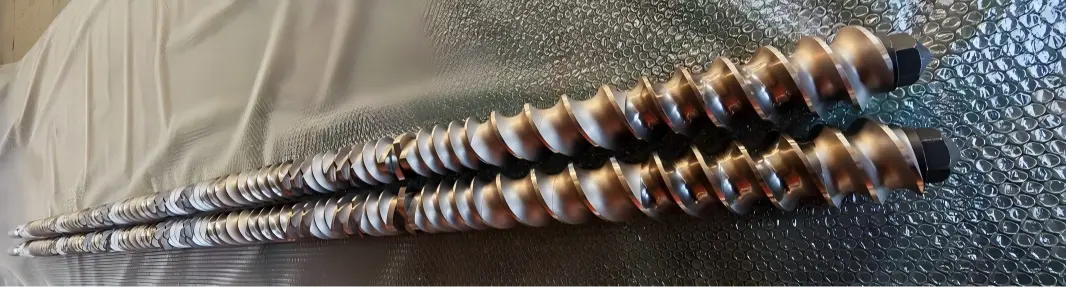
3, Процедура розбирання різьбового блоку (компонента) (розбирайте послідовно від головки машини до кінця редуктора)
Послідовність: передня стопорна гайка → радіальне стопорне кільце → кожен комплект різьбових компонентів
1. Послабте передню стопорну гайку (зазвичай вона має внутрішню різьбу – не змінюйте напрямок різьби); потім зніміть стопорну гайку, упорну шайбу та позиціонуюче кільце.
2. Зніміть різьбові блоки групу за групою, потім зніміть парні гвинтові компоненти A/B з того самого місця; позначте кожну групу компонентів маркером – вказавши номер позиції + сторона (передня/задня) + орієнтація гвинта (ліворуч/праворуч); сфотографуйте, щоб задокументувати схему послідовності складання.
3. Різьбовий блок, застрягший на оправці: використовуйте гідравлічний прес у поєднанні зі спеціальним інструментом для осьового пресування за допомогою мідного стрижня; категорично забороняється наносити удари по різьбовій поверхні під кутом; також суворо заборонено безпосередньо нагрівати робочу поверхню компонента за допомогою оксиацетиленового факела.
4. Після повного розбирання: очистіть шліц стрижневого штифта, зовнішній діаметр стрижневого штифта та внутрішню шлицеву канавку компонента; видаліть будь-який накопичений нагар або затверділий матеріал; перевірте шліц на наявність зносу, тріщин або відколів.
5. Перевірка компонентів: перевірка на знос профілів різьби та поверхонь зчеплення, а також на наявність ямок або тріщин; компоненти з надмірним зносом повинні бути негайно знищені; шліфування або ремонт заборонені; такі компоненти не можна повторно завантажувати в машину.
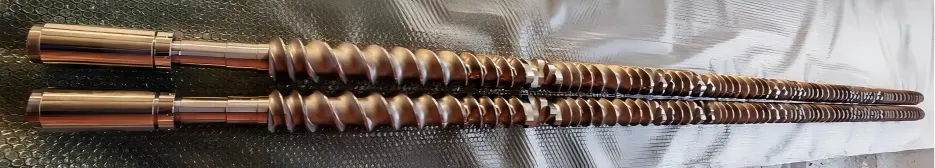
4, різьбовий блок (зберіть у зворотному порядку відповідно до оригінальних креслень або маркування, від кінця коробки передач до головного кінця машини)
1. Очистіть шліц сердечника та внутрішній шліц компонента; нанесіть тонкий шар високотемпературного мастила проти прилипання (не наносьте товстий шар, щоб запобігти накопиченню карбонізованого матеріалу під час виробництва).
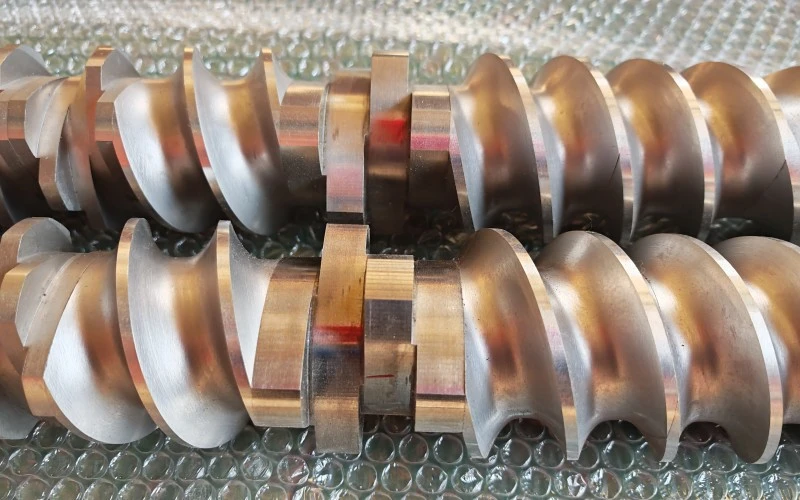
2. Встановіть різьбові колодки послідовно відповідно до порядку розмітки; встановіть їх попарно, переконавшись, що фази зачеплення гвинтів A і B збігаються; переконайтеся, що торці компонентів щільно притиснуті одна до одної без зазору, а шліц повністю закріплений на місці.
Блок транспортування, блок замішування та блок зсуву мають визначену орієнтацію та не повинні встановлюватись у зворотному напрямку; напрямок обертання та кут місильного блоку повинні суворо відповідати технологічним кресленням.
Для кожного встановленого набору вручну закрутіть два гвинти, щоб забезпечити плавне закріплення без заклинювання чи подряпин.
3. Послідовно встановіть позиціонуюче кільце та упорну шайбу, потім затягніть передню стопорну гайку.
4. Затягніть стопорну гайку до вказаного крутного моменту (75 Нм; загалом зверніться до рекомендованого виробником крутного моменту; попередньо затягніть по діагоналі в 2–3 окремі етапи – не затягуйте все відразу).
5. Після завершення складання вручну відрегулюйте два гвинти: забезпечте плавне безперервне обертання без будь-яких заїдань або ненормальних звуків стуку; між двома гвинтами не повинно бути тертя металу.
6. Перевірка: порівняйте з оригінальними фотографіями збірки, щоб перевірити послідовність компонентів, орієнтацію та кількість.
5, Збірка стовбура гвинтом
1. Ретельно очистіть внутрішню частину бочки; переконайтеся, що втулка вільна від навугленого матеріалу та перевірте втулку на знос.
2. Два гвинти залишаються зачепленими з постійною фазою; коли стовбур горизонтально синхронізовано штовхається, опір миттєво виявляється, і автомат не повинен працювати з надмірною силою.
3. Встановіть задню муфту, вирівняйте її з попередньо позначеною шліцевою фазою та закріпіть з’єднувальну втулку та позиціонуючий штифт.
4. Знову встановіть фланці стовбура для кожної секції та затягніть болти фланця по діагоналі.
5. Відновлювальна нагрівальна спіраль, термопара, вакуумний порт, секція живлення, головка машини
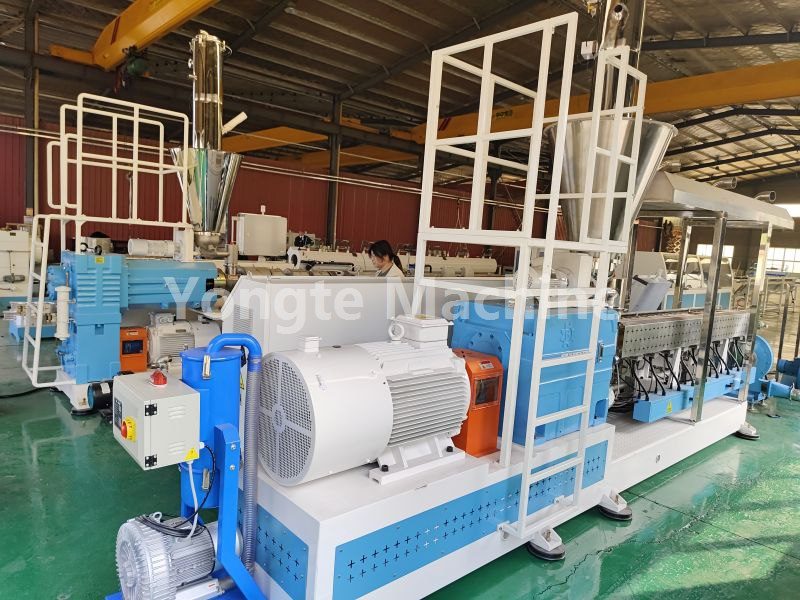
6, Перевірка пробного запуску
1. Відновіть усі з’єднання проводів, від’єднайте LOTO, вручну прокрутіть вал на низькій швидкості на кілька обертів і переконайтеся, що немає аномальних шумів тертя.
2. Виконайте тест бігу без навантаження на низькій швидкості, контролюючи струм і вібрацію; якщо відхилень не виявлено, підвищити температуру; після того, як температура підвищиться, виконайте ще один тест поворотного столика для повторної перевірки (оскільки обладнання може бути схильне до заклинювання через теплове розширення).
3. Провести пробне виробництво з низькошвидкісною подачею; стежити за коливаннями крутного моменту і тиску; підтвердити відсутність аномалій.
7. Основні ризики та протипоказання (75 точок подвійної високочастотної помилки)
1. ❌ Забороняється бити сталевим молотком по робочій поверхні різьбового блоку; це може спричинити сколювання країв або втрату шару сплаву, що призведе до негайного утилізації.
2. ❌ Неправильна установка фази, що призводить до примусового обертання двигуна: пряме від'єднання затискного блоку або подряпини втулки стовбура.
3. ❌ Якщо на торцевій поверхні різьбового блоку перед складанням є нагар або залізні ошурки → це може призвести до пошкодження поверхні або залипання компонента, що унеможливить видалення компонента під час наступного циклу розбирання.
4. ❌ Надмірний або недостатній момент затягування стопорної гайки: недостатній момент затягування може спричинити зміщення або поломку компонентів; надмірний крутний момент може призвести до того, що гайка заклинить під час наступного процесу розбирання.
5. ❌ Одностороннє відтягування гвинта спричиняє невідповідність між двома гвинтами та зіткнення компонентів.
6. ✅ Зробіть фотографії та позначте компоненти під час розбирання – це особливо важливо для збірок, що складаються з кількох взаємопов’язаних блоків, оскільки дуже легко неправильно вирівняти послідовність або кут, спираючись виключно на пам’ять.
Схожі новини
- Скільки форм потрібно для одного комплекту дверних коробок?
- Інтегрована система подачі проти скупчення для екструзії переробленого пластику
- Лінія з виробництва мікропористих фільтраційних труб з гумової піни Yongte успішно введена в експлуатацію для індійського клієнта
- Переваги гумових зрошувальних трубок для зрошення перед традиційними зрошувальними трубками
- Чи може Yongte надати послуги проекту «під ключ» для заводу WPC?
- Успішне випробування машини з переробленого пластику 200x50 мм
Залиште мені повідомлення
нові продукти


Новини Рекомендації