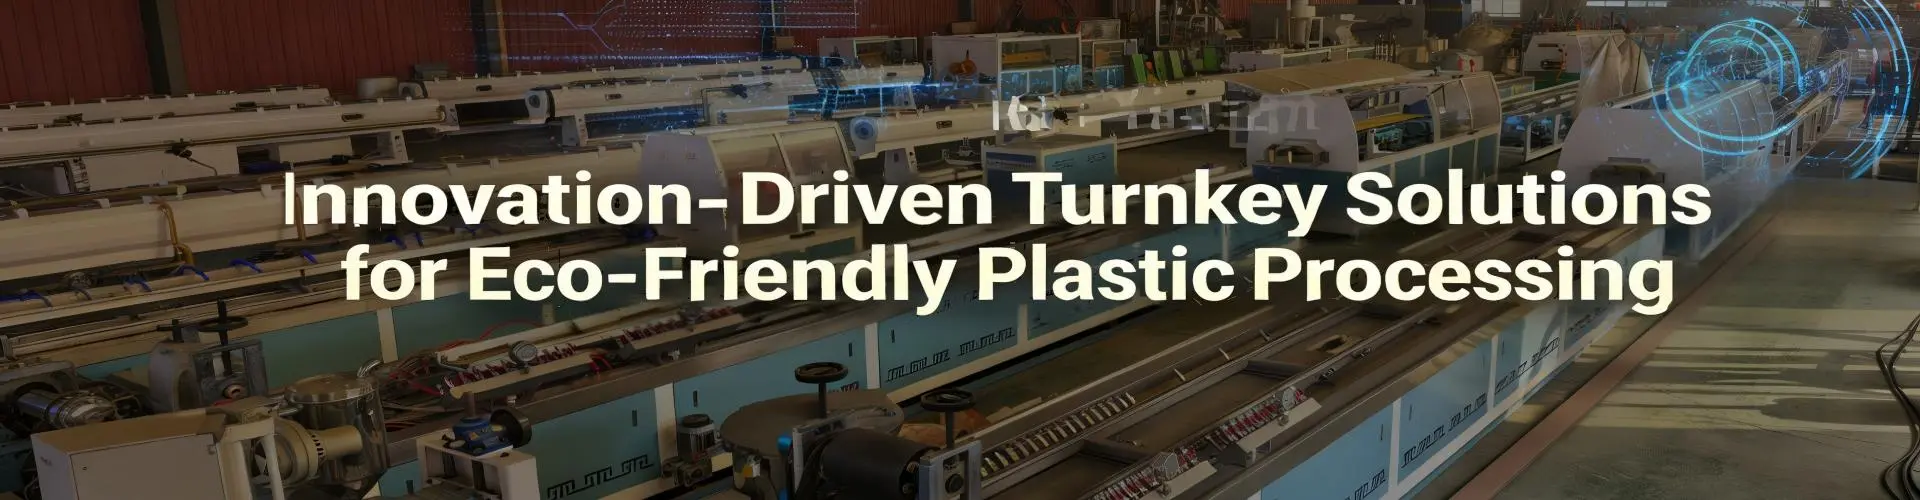
Чи буде завод з виробництва WPC спричиняти забруднення навколишнього середовища?
Звіт про екологічну оцінку заводу з виробництва WPC
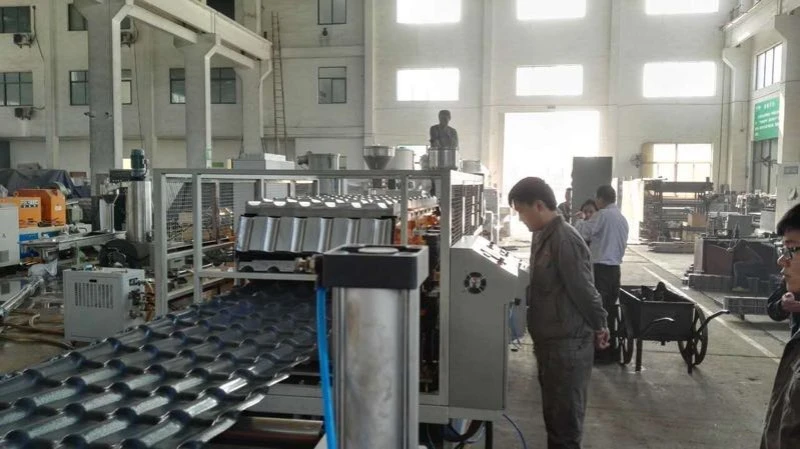
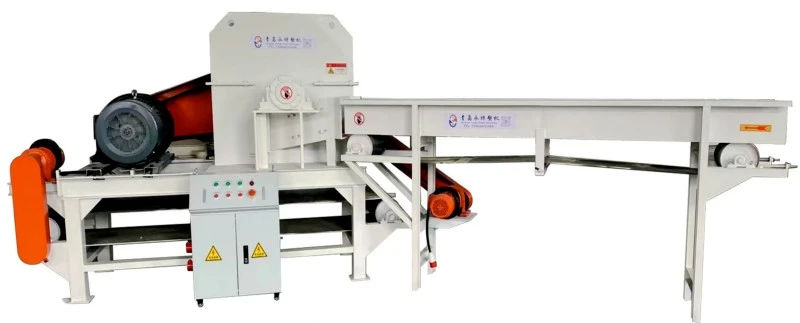
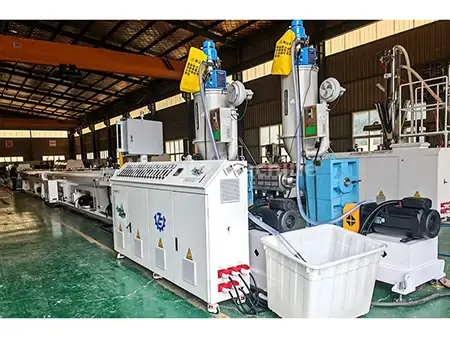
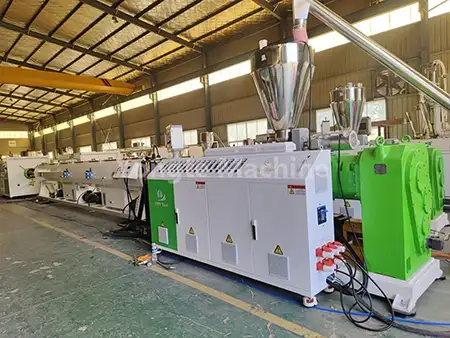
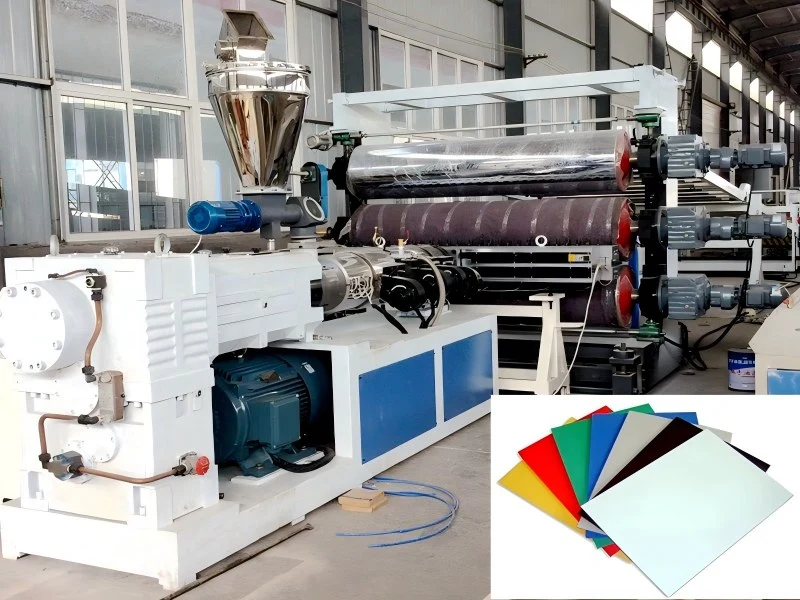
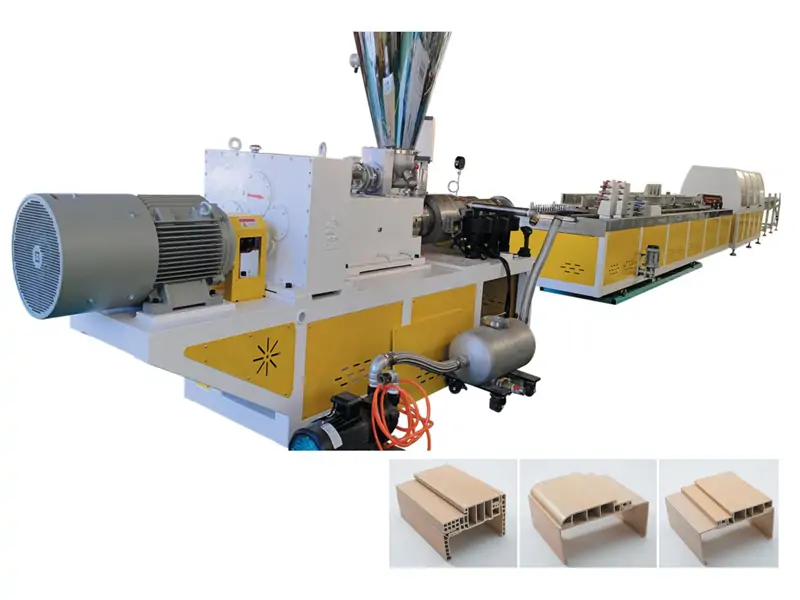
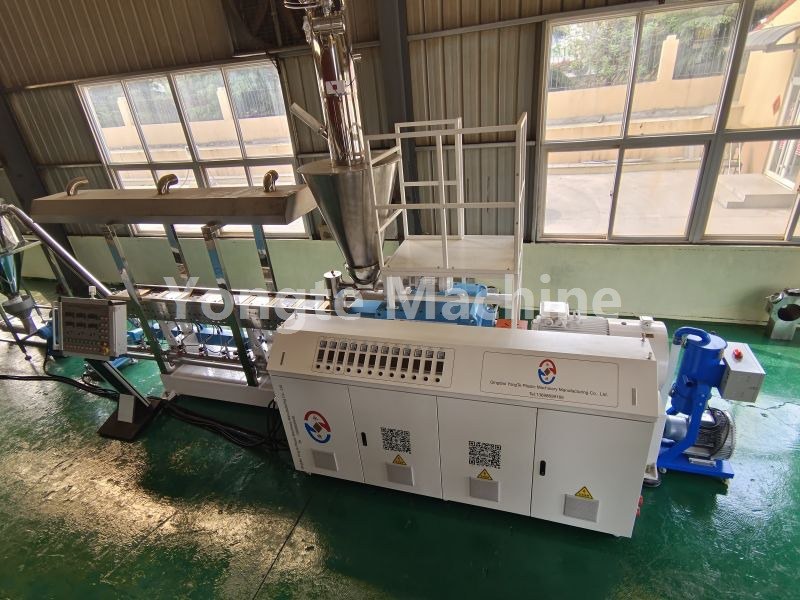
Виробничий завод Yongte WPC (лінія виробництва деревних пластикових композитів) - це спеціалізований комплект виробничого обладнання, призначений для переробки відходів пластику та відходів деревних волокон у вироби з деревини. Він може бути налаштований відповідно до вимог виробництва деревно-пластикових виробів у різних виробничих потужностях і специфікаціях продукту, охоплюючи весь робочий процес обробки — від попередньої обробки пластикових відходів і відходів деревини до змішування та гранулювання матеріалів, екструзійного формування та полірування після обробки — таким чином дозволяючи виробничим підприємствам досягати повторного використання пластикових відходів на основі ресурсів. Чи створює цей проект ризик забруднення навколишнього середовища? Це питання вимагає детального аналізу на основі етапів виробництва та викидів проекту, а також відповідних заходів із запобігання та контролю забруднення. З точки зору виробничого процесу, кожна стадія, включаючи попередню обробку сировини, гранулювання та екструзійне формування, може різною мірою генерувати відпрацьовані гази, стічні води, шум і тверді відходи. Якщо розробник проекту встановить відповідні засоби контролю забруднення та запровадить стандартизовану практику управління, усі типи забруднюючих речовин можуть бути скинуті відповідно до нормативних стандартів, і не відбудеться жодного значного негативного впливу на навколишнє середовище. І навпаки, якщо ефективні заходи запобігання забрудненню не впроваджуються, що призводить до неконтрольованих викидів на різних етапах, проект може спричинити певний ступінь забруднення атмосферного, водного та акустичного середовища.
1. Огляд проекту та рішення продукту
1.1 Типи продуктів і сценарії застосування
Цей проект передбачає виробництво поліетиленово-дерев’яно-пластикових композитних виробів (PE-WPC), в основному включаючи низку продуктів, таких як зовнішня підлога, ландшафтні перила, дощаті профілі, внутрішні стінові панелі та пакувальні піддони. У цих продуктах використовується поліетилен високої щільності (HDPE) як матриця, волокна сільськогосподарських і лісових рослин як матриця наповнювача, а також містять екологічно чисті функціональні добавки для модифікації. Класифіковані як екологічно чисті будівельні матеріали, які сприяють комплексному використанню ресурсів, вони широко застосовуються в ландшафтному садівництві, муніципальних інженерних проектах, внутрішньому оздобленні житлових приміщень і логістичному пакуванні.
The project employs mature production technologies with controllable pollution levels; його виробничий процес не включає хімічних реакцій, складається виключно з фізичного змішування, плавлення, екструзії та формування, що класифікує його як проект легкого промислового виробництва в категорії фізичного формування.
1.2 Склад сировини та дозування
Сировина для цього продукту складається з трьох компонентів: HDPE (первинний + перероблений), рослинні волокна та екологічно чисті функціональні добавки. Вся сировина та допоміжні матеріали не містять токсичних або небезпечних речовин, включаючи формальдегід, азбест, важкі метали та стійкі органічні забруднювачі. The composition and proportion (by mass) of these raw and auxiliary materials are as follows:
|
компонент |
MixingRatioRange |
пояснити |
|
HDPE (первинний + перероблений поліетиленовий гранули) |
40%~60% |
сировина складається з відходів ПНД (наприклад, пластикові бочки, піддони), які пройшли очищення та видалення домішок; пластикові медичні відходи та небезпечні пластикові відходи заборонені. |
|
Деревний порошок / Бамбуковий порошок / Порошок рисового лушпиння |
30%~50% |
40-80 меш, сушений, вміст вологи ≤ 3%, побічні продукти сільського та лісового господарства |
|
добавки |
2%~8% |
Сполучний агент, поліетиленовий віск, стеаринова кислота, антиоксидант, УФ-стабілізатор, барвник, засіб проти цвілі; не містить важких металів, азбесту та формальдегіду |
1.3 Вимоги щодо контролю перероблених матеріалів
Перероблені гранули HDPE, які використовуються в цьому проекті, надходять виключно від ліцензованих підприємств, що спеціалізуються на перероблених матеріалах. Перед прийомом матеріалу впроваджується суворий протокол контролю: перевірка кваліфікації постачальника та звітів про випробування партії з подальшою магнітною сепарацією для видалення заліза, просіюванням для видалення домішок і вторинним промиванням, що забезпечує повне видалення піску, металевих домішок і залишкових забруднень. Підприємство веде повну документацію щодо закупівлі, складування, використання та відстеження перероблених матеріалів, а також зберігає звіти про випробування кожної партії сировини. Цей протокол запобігає використанню невідповідних пластикових відходів у виробництві, тим самим зменшуючи ризик потрапляння забруднюючих речовин у джерело.
2. Аналіз перебігу виробничого процесу та етапів, що утворюють забруднення
2.1 Повний технологічний процес виробництва
Попередня обробка сировини → Змішування → Високошвидкісне термічне змішування → Пелетування деревно-пластикового композиту → Екструзія, плавлення та пластифікація → Формування прес-форм → Циклічне охолодження у вакуумі → Тяга та випрямлення → Різання фіксованої довжини → Шліфування та полірування → Перевірка готової продукції → Склад готової продукції
Додаткова примітка: усі залишки проекту та невідповідна готова продукція повністю подрібнюється за допомогою дробильного обладнання, а потім переробляється в процесі дозування. На заводі 100% цих матеріалів циклічно повторно використовуються, при цьому відходи не викидаються назовні, що призводить до надзвичайно високого рівня використання ресурсів.
2.2 Опис процесу та аналіз забруднення для кожного етапу
2.2.1 Процес попередньої обробки сировини
Відходи деревини подрібнюють і розтирають в волокнистий порошок;
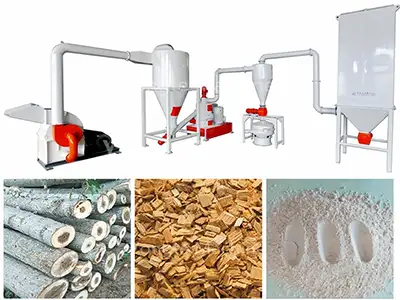
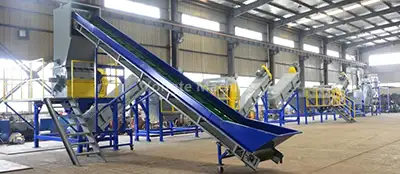
all recycled HDPE pellets are procured from licensed enterprises possessing appropriate renewable resource operation qualifications. Забруднювачі, що утворюються під час процесу, включають деревний порошок (дифузний/контрольований), шум від роботи обладнання та невелику кількість домішок твердих відходів від просіювання.
2.2.2 Підготовка інгредієнтів і процес змішування
Precisely proportion the raw materials according to the formulation, followed by feeding and mixing operations; high-speed thermal mixing utilizes self-friction heating to promote uniform mixing of additives with the raw materials. Забруднюючі речовини, що утворюються під час цього процесу, включають: сліди пилу під час подачі, сліди неметанових загальних вуглеводнів під час змішування та шум обладнання.
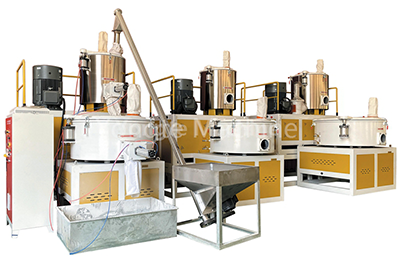
2.2.3 Гранулювання деревно-пластикового композиту
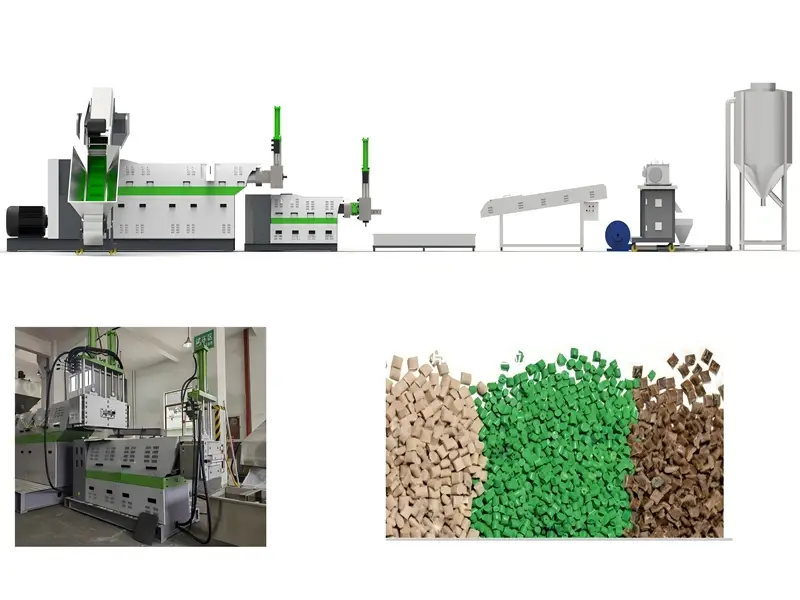
Попередньо оброблена та рівномірно змішана деревно-пластикова суміш подається в двошнековий гранулятор, де вона проходить серію виробничих етапів — нагрівання, плавлення, змішування, екструзія, повітряне охолодження та дроблення — для отримання рівномірно диспергованих спеціалізованих деревно-пластикових гранул, забезпечуючи тим самим кваліфіковану сировину для наступної стадії екструзійного формування. У цьому процесі температура контролюється нижче температури розкладання поліетилену; відбувається тільки фізичне плавлення і пластифікація без хімічних реакцій. Основними джерелами викидів на цій стадії є: слідові кількості пилу від подачі матеріалу, слідові кількості неметанових вуглеводнів, що утворюються під час фази нагрівання та плавлення гранулятора, а також механічний шум від роботи обладнання. Весь процес проводиться в умовах замкнутої системи, лише невелика кількість водяної пари виходить із каналів подачі та випуску; спеціальна система збору газу встановлена для захоплення та обробки водяної пари, що виходить назовні.
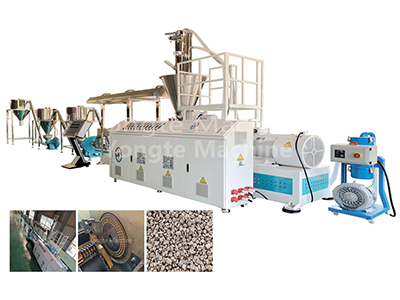
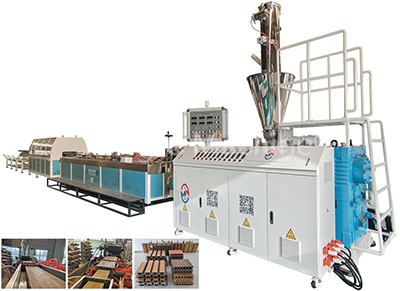
2.2.4 Процес екструзії
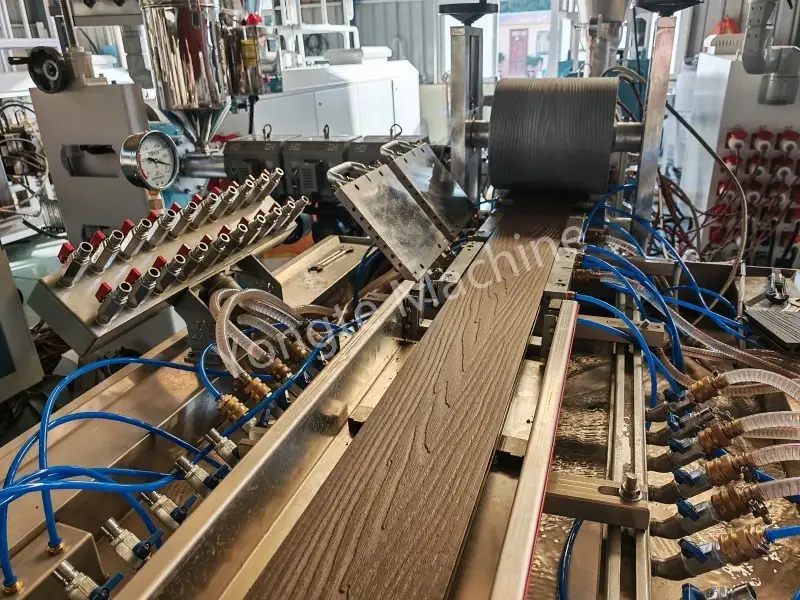
Матеріал суміші подається в екструдер, де він піддається низькотемпературному плавленню і пластифікації (при 160-190 °С) без реакцій піролізу. Потім він екструдується через спеціально розроблену матрицю, охолоджується та формується за допомогою системи циркуляції води, а потім піддається витягуванню та різанню для отримання профільних заготовок, які відповідають визначеним композитним вимогам. Отримана стружка від різання збирається закритою вакуумною системою та може бути безпосередньо перероблена для виробництва виробів із деревини та пластику. The temperature in this process is controlled below the decomposition temperature of polyethylene; Таким чином, відбувається тільки фізичне плавлення і пластифікація без хімічних реакцій. Отже, єдиними джерелами викидів є: слідові кількості неметанових загальних вуглеводнів, що утворюються в результаті термічного виділення добавок під час екструзійної стадії плавлення; незначний скид стічних вод із системи охолодження циркуляції води, обмежений лише незначними втратами на випаровування; and mechanical noise generated by the operation of the equipment.
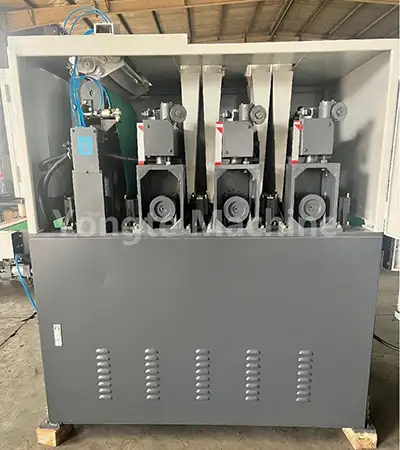
2.2.5 Процес полірування
Поверхні сформованих профілів шліфуються та поліруються для покращення зовнішнього вигляду виробу; Утворена шліфувальна стружка збирається герметичним пилососом і може бути безпосередньо перероблена для виробництва деревно-пластикових композитів. Забруднювачі, що утворюються під час цього процесу, включають: невелику кількість деревно-пластикового композитного пилу, шум обладнання та відходи обробки (усі вони повністю переробляються та повторно використовуються).
2.2.6 Перевірка процесу пакування
Проводяться перевірки зовнішнього вигляду, розмірів і характеристик готової продукції; продукти, що відповідають вимогам, упаковуються та зберігаються, тоді як продукти, що не відповідають вимогам, рівномірно подрібнюються для повторного використання. Цей процес практично не генерує забруднювачів.
3. Підсумок загального процесу утворення забруднення
3.1 Забруднювачі вихлопних газів
G1: тверді частинки (пил), що утворюються під час підготовки матеріалу, попередньої обробки сировини та процесів подрібнення;
G2: Загальна кількість неметанових вуглеводнів (ЛОС), що утворюються в процесі екструзійного формування;
G3: незначна кількість водяної пари та незначна кількість органічних відпрацьованих газів на стадії обробки деревно-пластикового композиту.
3.2 Забруднювачі стічних вод
W1: Вакуумна рециркуляційна охолоджуюча вода для формування екструзії (головним чином через втрати від випаровування; лише невелика частина періодично замінюється та скидається);
W2: Стічні води для очищення підлоги майстерні;
W3: Побутові стічні води працівників. Промислові стічні води не містять важких металів або високих концентрацій органічних забруднюючих речовин, а якість їх води проста.
3.3 Шумові забруднювачі
В основному він складається з механічного шуму, створюваного роботою такого обладнання, як млини для порошку деревини, високошвидкісні міксери, гранулятори композитів, екструдери, різальні машини, шліфувальні машини, дробарки, вентилятори та водяні насоси.
3.4 ТПВ
Загальні тверді відходи: домішки від сортування сировини, мішки для збору пилу відходів;
Небезпечні тверді відходи: відпрацьоване моторне масло, отримане від технічного обслуговування обладнання, і використане активоване вугілля від обробки відпрацьованих газів;
Побутові відходи: щоденне побутове сміття, що утворюється працівниками;
Весь виробничий брухт і невідповідна продукція повністю переробляється на заводі, а тверді промислові відходи не викидаються назовні.
4. Матеріальний баланс та облік забруднюючих речовин
4.1 Ключові моменти матеріального балансу
The entire production process of this project consists solely of physical processing, resulting in no material loss or waste. The raw material input equals the finished product output plus negligible waste gas loss, plus solid waste impurity loss; всі відходи на 100% переробляються, досягаючи загального коефіцієнта використання матеріалу ≥99% і демонструючи високий рівень чистого виробництва.
4.2 Характеристики утворення та викидів забруднюючих речовин
1、Відпрацьовані гази: Джерела викидів пилу є висококонцентрованими; їх можна ефективно очищати за допомогою закритого збору в поєднанні з мішковою фільтрацією. ЛОС виробляються в низьких концентраціях, без неприємного запаху або токсичних/небезпечних викидів; після обробки за допомогою адсорбції активованим вугіллям або каталітичного окислення вони можуть стабільно розряджатися відповідно до нормативних стандартів.
2、Стічні води: виробничі стічні води мають невелику швидкість потоку, простий склад і високий рівень переробки; відсутній постійний скид стічних вод. Побутові стічні води попередньо очищаються перед підключенням до міської каналізаційної мережі.
3、Шум: Джерела шуму зосереджені в майстерні; після застосування звукоізоляції будівлі, зменшення вібрації обладнання та послаблення відстані рівні шуму на межі заводу відповідають нормам викидів.
4、Тверді відходи: усі тверді відходи сортуються, збираються та утилізуються відповідно до нормативних стандартів; небезпечні відходи підлягають повному технологічному обліку та утилізуються уповноваженими ліцензованими організаціями, що гарантує відсутність ризику несанкціонованого викиду або неналежного видалення твердих відходів.
5. Висновки та рекомендації
5.1 Висновки Оцінки впливу на навколишнє середовище
This project complies with national industrial policies; its site selection aligns with regional planning; після впровадження різноманітних заходів із запобігання та контролю забруднення, запропонованих у цьому звіті, викиди всіх типів забруднюючих речовин постійно відповідатимуть чинним стандартам; екологічні ризики залишаються контрольованими; and from an environmental protection perspective, the project is feasible.
5.2 Рекомендації
1. Джерела переробленої ПЕ сировини суворо контролюються; звіти про випробування сировини зберігаються постійно, і використання невідповідних пластикових відходів на заводі суворо заборонено.
2. Підвищте герметичність цехів екструзії та змішування, щоб забезпечити ефективний збір вихлопних газів, і регулярно замінюйте активоване вугілля.
3. Проводити регулярний моніторинг навколишнього середовища та підтримувати актуальні записи з охорони навколишнього середовища;
4. Екологічні заяви про продукт і екологічні декларації повинні узгоджуватися зі звітами про випробування третьої сторони; неправдиві екологічні заяви суворо заборонені.
Схожі новини
- Переваги гумових зрошувальних трубок для зрошення перед традиційними зрошувальними трубками
- Чи може Yongte надати послуги проекту «під ключ» для заводу WPC?
- Успішне випробування машини з переробленого пластику 200x50 мм
- Машина Yongte WPC для виготовлення колон із коекструзією успішно протестована
- Як можна використати відходи пластикової плівки для виробництва деревно-пластикових композитних виробів (WPC)?
- Налаштування температури екструзійної машини WPC
Залиште мені повідомлення