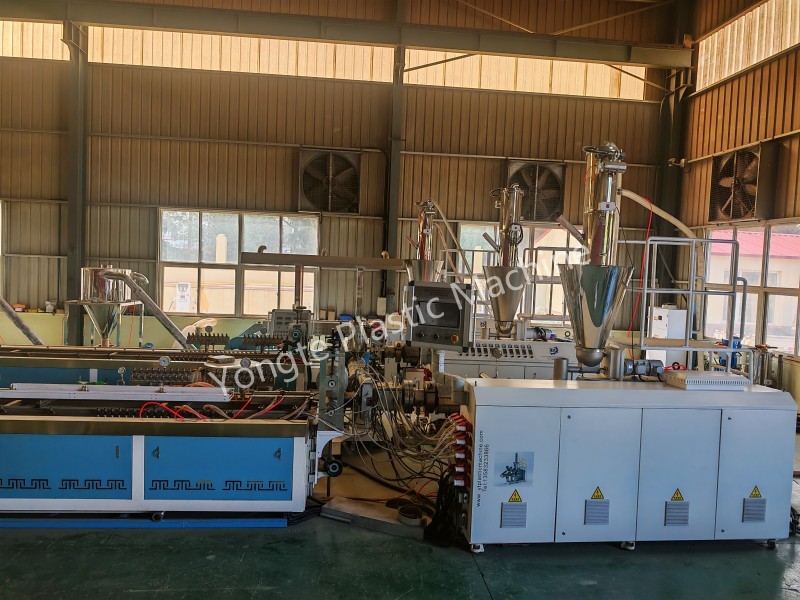
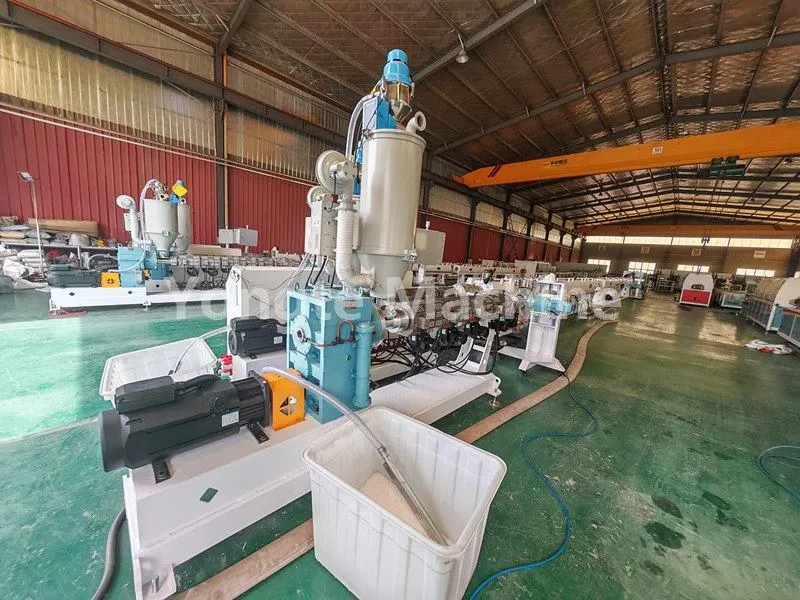
Фланцеве з'єднання для шнека та коробки передач конічного двошнекового екструдера
Конічний двошнековий екструдер: плюси і мінуси схеми фланцевого з'єднання редуктора шнек-редуктор
Конічні двошнекові екструдери (Conical Twin) зазвичай мають два поширені типи конфігурацій приводу:
① Жорстке пряме з’єднання (гвинтовий хвостовий фланець→ фланець вихідного вала; болтове кріплення; без з’єднання);
② Вихідний вал редуктора → пружна/барабанна зубчаста муфта → гвинтовий стрижень.
У конічних двошнекових екструдерах Yongte зазвичай використовується метод еластичного з’єднання; однак, у відповідь на конкретну вимогу замовника, інженери Yongte спеціально розробили та виготовили партію конічних двошнекових екструдерів із жорстким прямим з’єднанням на основі фланців – ці агрегати в основному використовуються для екструзійного виробництва віконних ПВХ профілів. Фактичні виробничі операції показали, що під час високошвидкісних процесів безперервної екструзії система приводу працює зі стабільною продуктивністю, а точність осьового позиціонування гвинта відповідає вимогам допуску розмірів для екструзії профілю; Крім того, зовнішній вигляд і механічні властивості екструдованих виробів повністю відповідають стандартам виробництва замовника. Порівняно з підходом до з’єднання на основі муфти ця конфігурація прямого з’єднання зменшує осьову довжину приводного вала, економлячи простір у плані майстерні замовника, а також усуваючи додаткові витрати на закупівлю та обслуговування, пов’язані з вузлами муфт, завдяки чому вона ідеально підходить для виробничих потреб замовника, визначених їхнім конкретним плануванням потужностей.
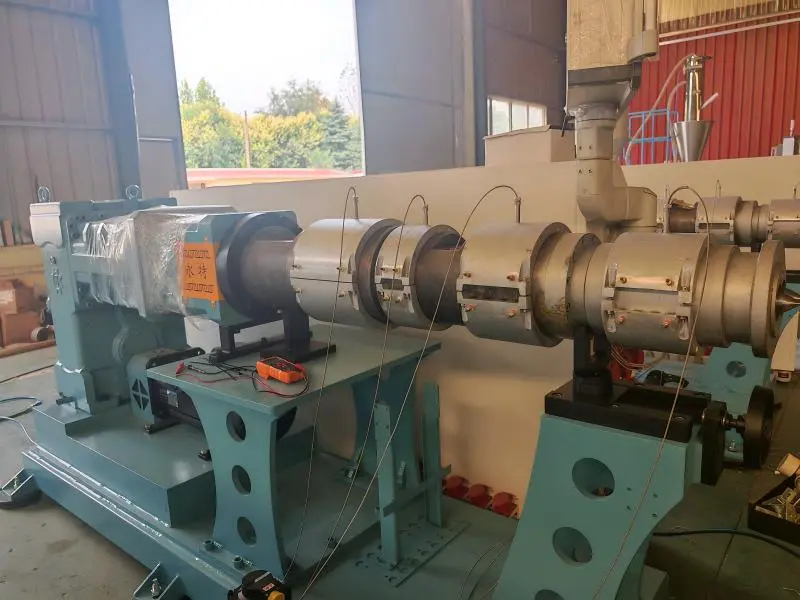
Отже, які переваги та недоліки методу жорсткого прямого з’єднання, і в яких сценаріях виробництва він підходить?
Переваги
1. Компактна конструкція з короткими осьовими розмірами, усуваючи довжину, необхідну для незалежного зчеплення; отже, загальний корпус машини коротший, що зменшує площу обладнання. Враховуючи обмежений вхідний простір конічної подвійної конструкції, укорочена осьова довжина полегшує компонування сідла для подачі та випускного отвору для вакууму.
2. Він має високу жорсткість на кручення та мінімальний зазор трансмісії. Після затягування болтів фланця з’єднання стає жорстким, забезпечуючи передачу крутного моменту без пружних буферних зазорів. Два гвинти також демонструють чудову синхронізацію, що робить цю конструкцію особливо придатною для застосувань, пов’язаних із порошком ПВХ, де зазор гвинта та точність зачеплення є критичними, таким чином зменшуючи ризик стирання гвинта та коливань матеріалу при зсуві.
3. Просте вирівнювання під час монтажу, висока пропускна здатність крутного моменту; положення упору фланця забезпечує високу точність центрування; поверхня фланця може витримувати значний крутний момент, забезпечуючи достатню несучу здатність для обробки ПВХ, що включає конічне подвійне навантаження та умови високого крутного моменту. У порівнянні з еластичними муфтами така конструкція виключає ризик старіння та виходу з ладу гумового блоку.
4. Невелика кількість компонентів і низькі витрати на технічне обслуговування – відсутність деталей, що швидко зношуються, таких як з’єднувальні еластомери або зубчасті втулки, тому прокладки з’єднань не потребують регулярної заміни; система змащення потребує лише обслуговування редуктора без додаткових точок змащення між ними.
5. Відмінна жорсткість на кручення та фазова стабільність під ударними навантаженнями: під час коливань швидкості подачі або перехідних впливів навантаження різниця фаз між двома гвинтами залишається мінімальною, запобігаючи перешкодам у зчепленні гвинтів і роблячи цю конфігурацію ідеальною для безперервних, стабільних операцій екструзії.
недолік
1. Відсутність буферної амортизаційної здатності, всі ударні навантаження передаються безпосередньо; коливання навантаження та старт/стоп удари передаються безпосередньо на підшипники та шестерні редуктора. Якщо гвинт заклинюється або затискається матеріалом, ударне навантаження діє безпосередньо на вихідний вал редуктора, що може легко пошкодити шестерні або вихідні підшипники; тому необхідні суворі заходи захисту від перевантаження.
Порівняння: еластична муфта може поглинати частину удару, тим самим захищаючи редуктор.
2.
3. Надзвичайно суворі вимоги до коаксіальності (центрування): у випадку жорсткого фланцевого з’єднання недостатнє очищення з’єднувальної поверхні під час монтажу, нерівномірне навантаження болтів або осідання фундаменту можуть спричинити відхилення коаксіальності. Ці умови можуть створювати додаткові згинальні моменти під час роботи, що призводить до: втомного руйнування фланцевих болтів, вигину вихідного вала редуктора або швидкого зносу підшипника в хвостовій частині гвинта.
4. Термічна деформація не може бути компенсована: після нагрівання конічних подвійних циліндрів гвинт подовжується; однак фланці залишаються жорстко зафіксованими, запобігаючи вивільненню осьового теплового розширення.
· Наслідки: кінець гвинта піддається значній осьовій тязі, що спричиняє стрибок навантаження на опорний підшипник, що призводить до перегріву підшипника та скорочення терміну служби; у важких випадках це може підштовхнути гвинт до головної частини машини, тим самим змінюючи зазор гвинта всередині стовбура.
Це найбільш критична проблема, пов'язана з прямим з'єднанням за допомогою конічного подвійного гвинтового фланця; багато моделей машин оснащені упорним підшипником, спеціально розробленим для поглинання осьового теплового розширення.
5. Складний процес розбирання та складання: при заміні гвинтів або очищенні циліндра всі фланцеві болти повинні бути зняті, а гвинти «жорстко зчеплені» з вихідним валом редуктора; отже, при витягуванні гвинтів необхідно також враховувати розташування кінця редуктора, що робить процедури розбирання та складання трудомісткими. Крім того, плече фланця чутливе до пошкоджень від удару; як тільки це плече буде пошкоджено, точність центрування буде скомпрометована, що зробить обладнання непрацездатним.
6. Поширення несправності: пошкодження одного компонента опосередковано впливає на інший компонент – застряг гвинт → удар передається безпосередньо на редуктор; деформація вихідного вала редуктора → безпосередньо спричиняє відхилення гвинта, що призводить до шкрябання гвинта об циліндр, тим самим посилюючи несправність через ланцюгову реакцію.
Короткий огляд випадків використання та вибору
✅ Підходить для: ПВХ профілів і гранулювання ПВХ; стабільні умови експлуатації; рівномірна подача матеріалу; надійна системна інтеграція; і конічні подвійні підшипники, оснащені захистом від перевантаження та наборами упорних підшипників високої потужності.
❌ Не підходить для: умов, пов’язаних із частим закупорюванням матеріалу, частими операціями пуск-зупинка або різкими коливаннями навантажень; без надійного захисту від обмеження крутного моменту інтенсивність відмов редукторів, з’єднаних безпосередньо з фланцем, значно зросте.
Підходи до технічного вдосконалення (зазвичай реалізовані багатьма виробниками подвійних конусів)
1. На поверхні фланця використовується шпонковий паз для позиціонування в поєднанні з високоміцними болтами з шарнірними отворами для забезпечення належного центрування;
2. Вихідний вал редуктора оснащено опорним підшипником великої ємності, розробленим спеціально для протистояння силі тяги, створюваній осьовим тепловим розширенням гвинтового вала;
3. Додайте обмежувач крутного моменту (зрізний штифт/захист крутного моменту тертя), щоб миттєво припинити крутний момент під час блокування матеріалу, тим самим захищаючи редуктор;
Виконуйте регулярні повторні перевірки площинності та співвісності Flan-Means; затягніть болти по діагоналі, забезпечуючи належний контроль попереднього натягу.
Схожі новини
- Скільки форм потрібно для одного комплекту дверних коробок?
- Інтегрована система подачі проти скупчення для екструзії переробленого пластику
- Лінія з виробництва мікропористих фільтраційних труб з гумової піни Yongte успішно введена в експлуатацію для індійського клієнта
- Переваги гумових зрошувальних трубок для зрошення перед традиційними зрошувальними трубками
- Чи може Yongte надати послуги проекту «під ключ» для заводу WPC?
- Успішне випробування машини з переробленого пластику 200x50 мм
Залиште мені повідомлення
нові продукти


Новини Рекомендації