Чому ми оснащуємо екструдер для поліетиленових труб 33:1 L/D?
Переваги використання екструдера зі співвідношенням L/D 33:1 для виробництва ПЕ водопровідних труб
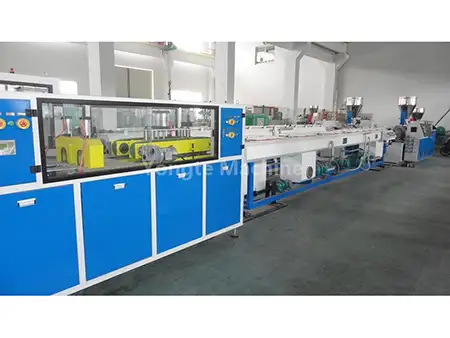
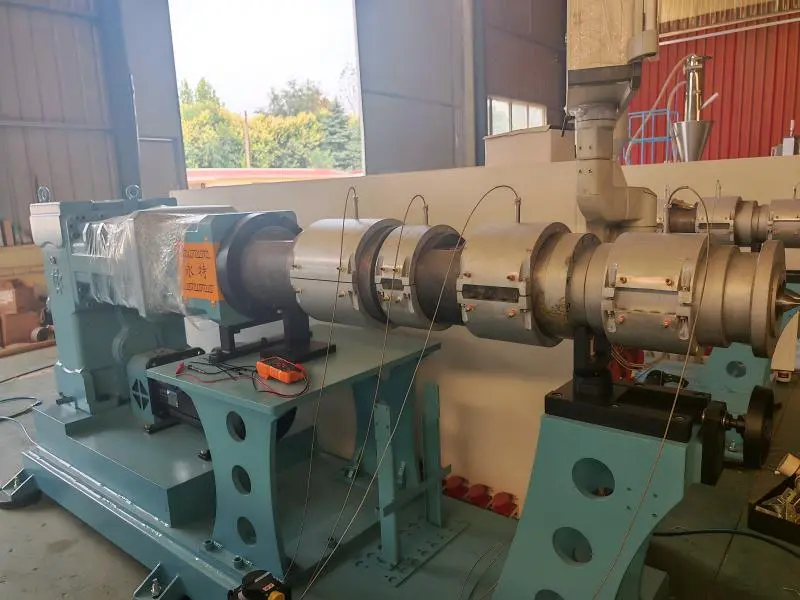
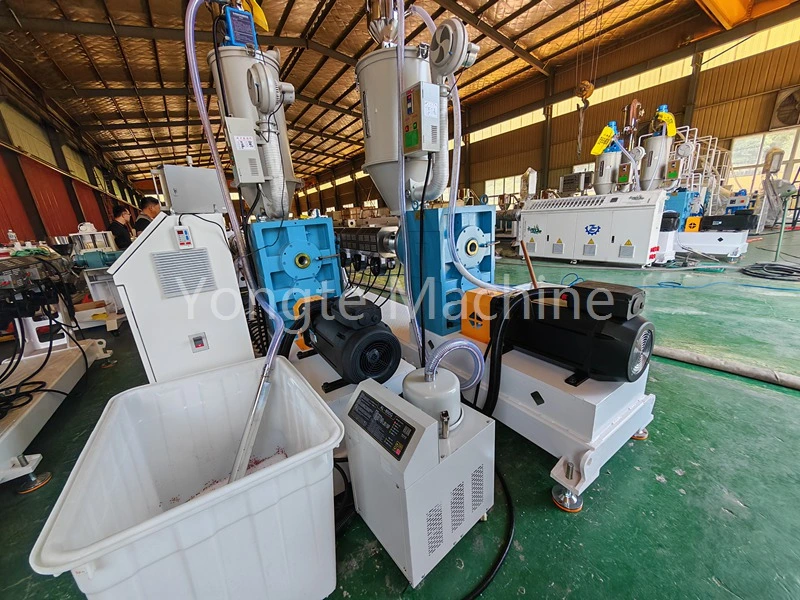
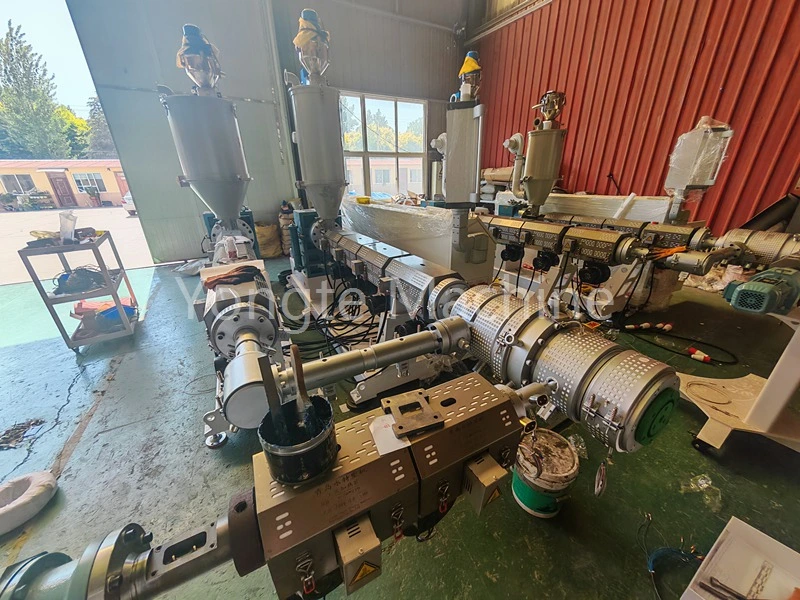
Наша компанія спеціалізується на виробництві обладнання для виробництва поліетиленових труб. Щоб відповідати вимогам процесів екструзії ПЕ труб, ми запустили серію екструдерів із співвідношенням довжини до діаметра 33:1, включаючи обладнання для ПЕ труб SJ65/33 16–63 мм, лінію виробництва ПЕ труб SJ75/33 75–160 мм, лінію екструзії ПЕ труб SJ90/33 160–315 мм і SJ120/33 Обладнання для виробництва ПЕ труб 300–500 мм. Ця серія обладнання продемонструвала численні видатні переваги в реальному виробництві, дозволяючи виробничим підприємствам підвищувати якість труб і оптимізувати ефективність виробництва.
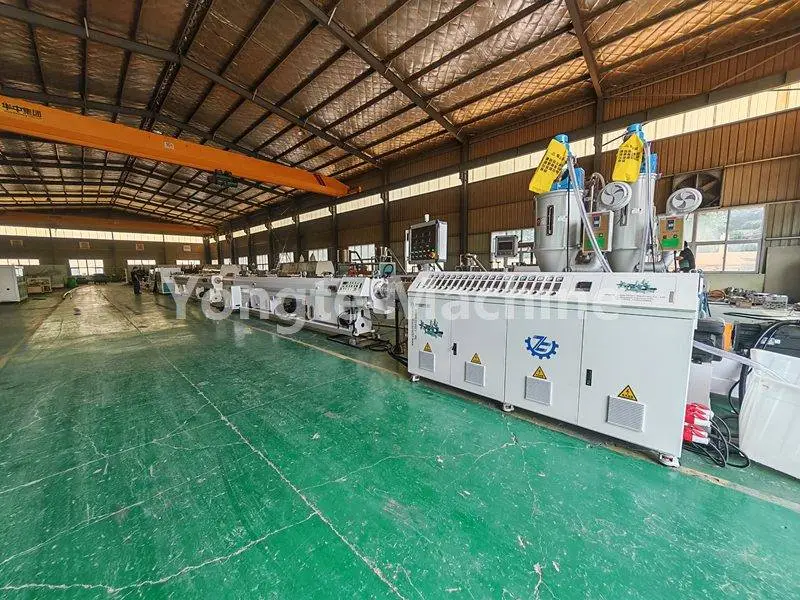
У наступному розділі подано детальний огляд з різних точок зору.
I. Переваги пластифікації та формування
1. При ретельному плавленні мінімізується утворення точок кристалізації та нерозплавлених частинок. Подовжений хід гвинта забезпечує оптимальний час перебування матеріалу всередині стовбура, дозволяючи частинкам HDPE поступово плавитися. Це сприяє більш плавному переходу від твердого до розплавленого стану, запобігаючи локалізації нерозплавленого матеріалу. Крім того, гладка внутрішня і зовнішня поверхні труби зменшують появу точкових отворів і дефектів кристалізації, тим самим знижуючи ризик розриву труби.
2. Для поліетиленових водопровідних труб додавання сажі до кольорової маткової суміші разом із ефективним диспергуванням переробленого матеріалу покращує ефективність проти старіння; багато виробничих ліній також включають перероблений матеріал. Шнековий змішувач 33:1 забезпечує достатній хід змішування для забезпечення рівномірного розподілу сажі, зводячи до мінімуму утворення агломератів чорних плям, тим самим гарантуючи довгострокову стійкість труб до погодних умов. Крім того, використання переробленого матеріалу забезпечує чудову однорідність розплаву.
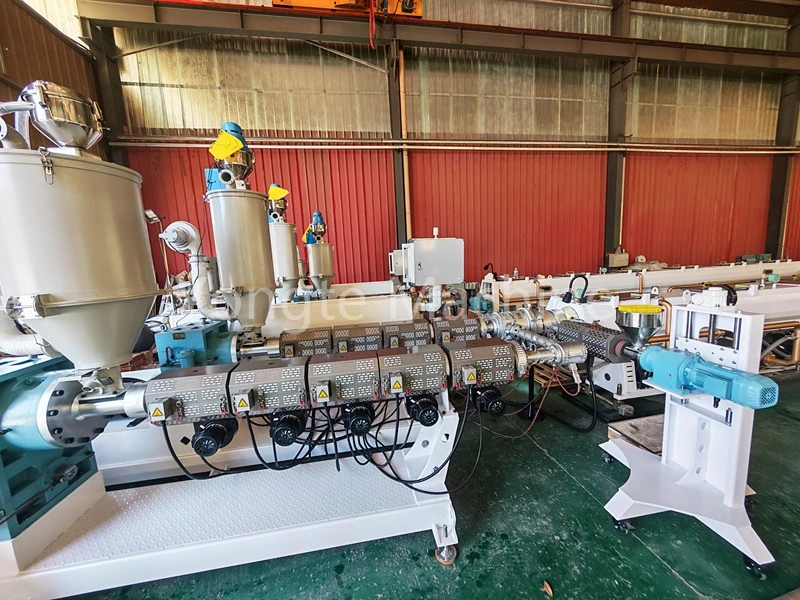
2. Стабільний тиск розплаву забезпечує високу точність розмірів труб.
1. Довша секція дозування призводить до зменшення пульсації екструзії. Завдяки довшій секції дозування в екструдері з довгим шнеком розплав більш ретельно стабілізується та буферизується в секції дозування, що призводить до менших коливань тиску розплаву, стабільної швидкості потоку нагнітання та чудової консистенції розмірів екструдованих труб.
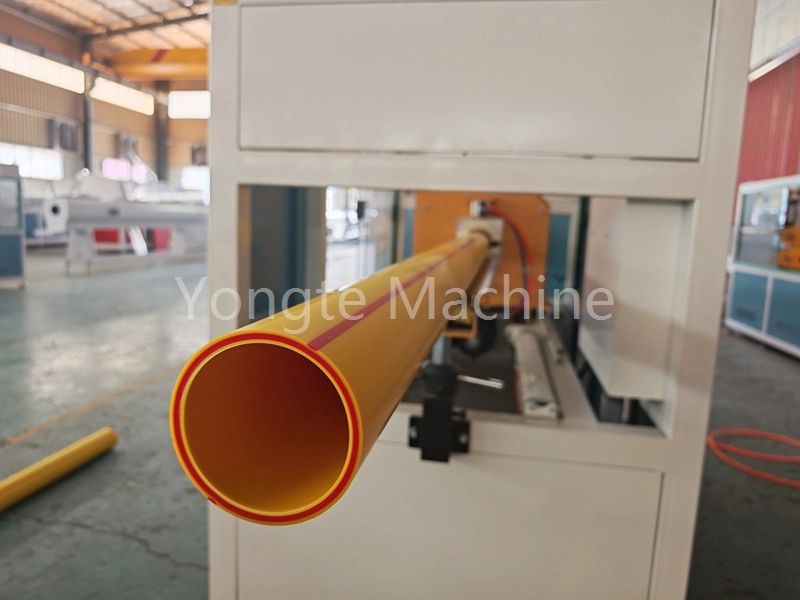
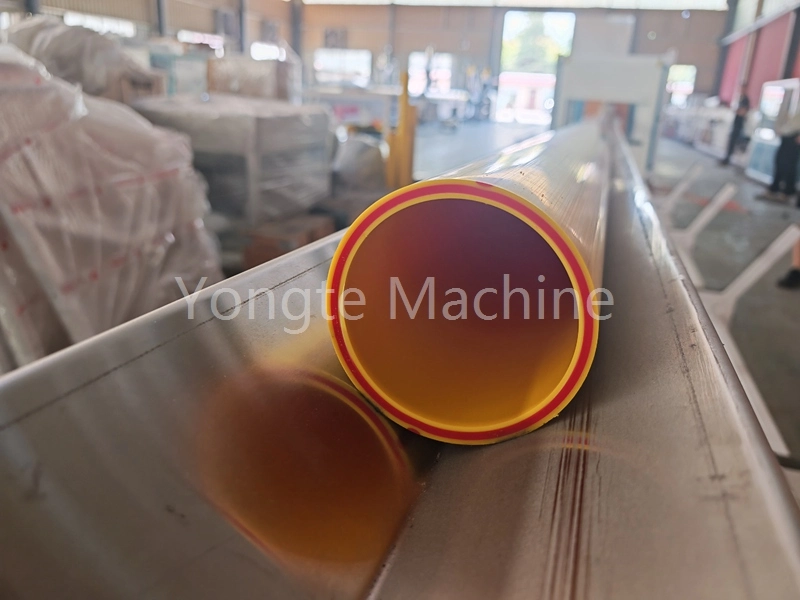
2. Рівномірна товщина стінки та регульована еліптичність у поєднанні зі стабільними характеристиками тиску безпосередньо призводять до жорстких допусків товщини стінки та низької еліптичності трубної продукції. ПЕ напірні труби є матеріалами, що несуть тиск; рівномірна товщина стінки має вирішальне значення для забезпечення відповідності вимогам кільцевої жорсткості та статичної гідростатичної міцності, тим самим знижуючи частоту відмов під час перевірки кінцевого продукту та роблячи ці труби ідеальними для тривалих, безперервних і стабільних виробничих операцій.
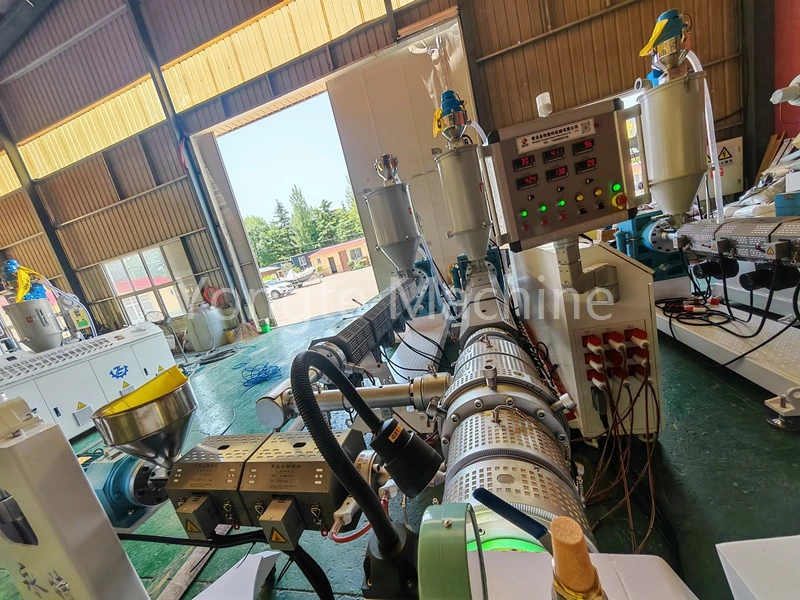
III. Широкий діапазон процесів і сильна адаптивність виробництва
1. Існує більший потенціал для збільшення виробничих потужностей. Порівняно зі шнеком 30:1, шнек 33:1 забезпечує більш високу швидкість екструзії та збільшення продуктивності при тому самому діаметрі шнека, значно підвищуючи продуктивність за одиницю часу. У той же час, це дозволяє уникнути надмірного напруження зсуву, пов’язаного з гвинтами 38:1 або 40:1, таким чином забезпечуючи збільшення виробництва та пом’якшуючи несприятливі наслідки надмірного зсуву.
2. Висока толерантність до мінливості сировини: коли є незначні варіації в характеристиках партії сировини або у співвідношенні переробленого матеріалу, процес можна легше відрегулювати, зменшуючи ймовірність коливань якості та, таким чином, підвищуючи стійкість до виробничих помилок.
IV. Пом'якшення термічної деградації для збереження механічних властивостей ПЕ матеріалів
· HDPE чутливий до виділення тепла під надмірним зсувом: порівняно з довгими гвинтами із співвідношенням>36:1, співвідношення гвинтів 33:1 гарантує, що час перебування не буде надто довгим. Отже, теплова історія та профіль зсуву, який відчуває матеріал усередині стовбура, залишаються помірними, що дозволяє ефективно контролювати тепло зсуву. Цей підхід запобігає розриву молекулярного ланцюга, гарантує, що показники міцності на розрив і гідростатичного тиску труб не погіршуються, а також запобігає виникненню крихкості, пожовтіння або обуглилості в трубах.
Коротко: пластифікації достатньо, але вона не «приготує» ПЕ.
V. Загальна економічна ефективність обладнання (з інженерної точки зору)
· У порівнянні з 30:1, цей варіант пропонує більш високу верхню межу якості продукту, з більшим запасом для покращення якості пластифікації та однорідності розплаву, що робить його придатним для поліетиленових труб великого діаметру, високошвидкісних виробничих ліній і зовнішніх труб, стійких до тиску.
· У порівнянні з 38/40:1, варіант 33/1 пропонує нижче енергоспоживання хоста, зменшене споживання енергії, менший знос гвинтів, нижчі витрати на технічне обслуговування та підвищену стійкість до деградації, спричиненої перегріванням. Отже, галузь напірних труб ПНД широко приймає 33:1 як переважну стандартну специфікацію, балансуючи виробничу потужність, якість продукції та енергоефективність.
Резюме
Екструдер для поліетиленових труб із співвідношенням довжини до діаметра 33:1, розроблений для виробництва поліетиленових водопровідних труб, забезпечує ретельну пластифікацію матеріалу, сприяє рівномірному розподілу сажі та переробленого матеріалу у фазі розплаву, запобігає коливанням продуктивності, викликаним локальною агломерацією, підтримує стабільний тиск розплаву та забезпечує високу точність контролю товщини стінки труби. Підтримуючи виробничу потужність, цей екструдер ефективно контролює тепло зсуву, запобігає деградації HDPE та гарантує гідростатичну міцність і стійкість до атмосферних впливів труб. Крім того, він забезпечує сильну адаптивність процесу, збалансовуючи якість продукції та витрати на виробництво, що робить його кращим вибором для ліній виробництва напірних труб ПНД.
Схожі новини
- Переваги гумових зрошувальних трубок для зрошення перед традиційними зрошувальними трубками
- Чи може Yongte надати послуги проекту «під ключ» для заводу WPC?
- Успішне випробування машини з переробленого пластику 200x50 мм
- Машина Yongte WPC для виготовлення колон із коекструзією успішно протестована
- Як можна використати відходи пластикової плівки для виробництва деревно-пластикових композитних виробів (WPC)?
- Налаштування температури екструзійної машини WPC
Залиште мені повідомлення