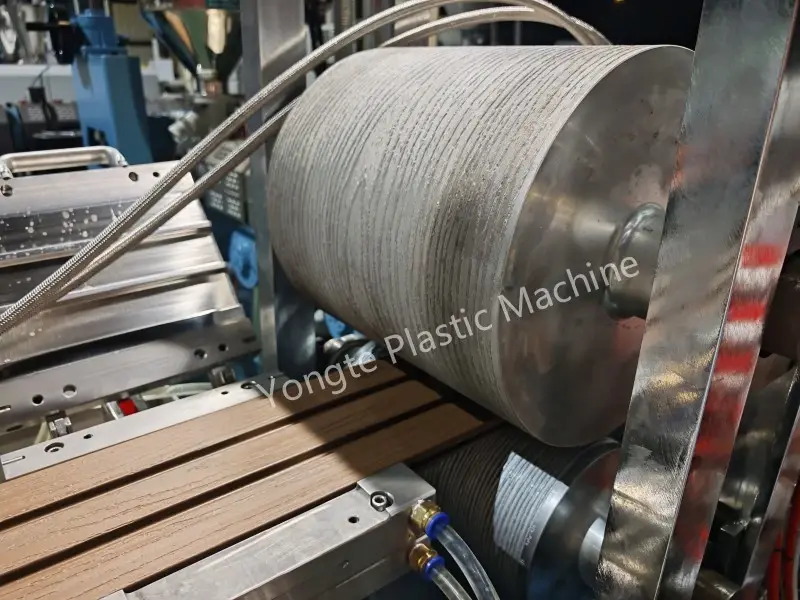
Як вирішити проблему зсуву дверної планки WPC?
Причини та способи усунення невідповідності дверної планки WPC (викривлення, асиметрія, відхилення товщини, кручення)
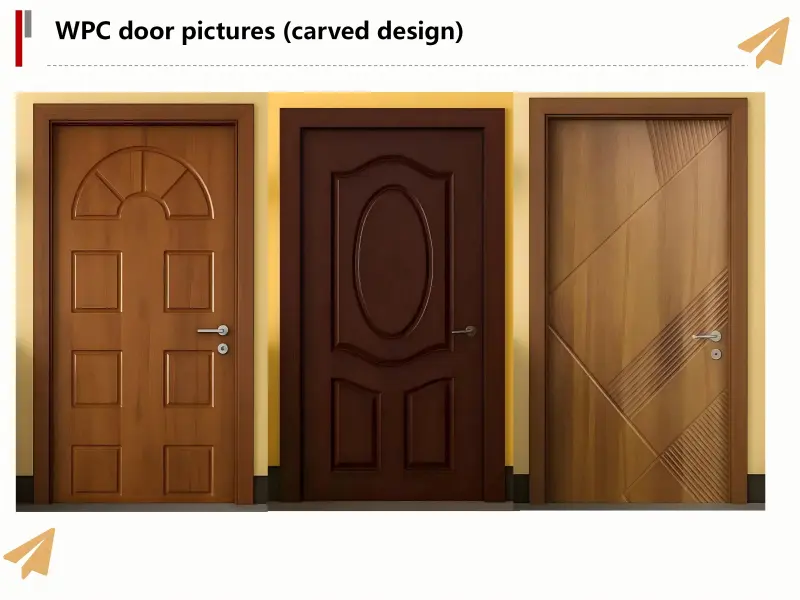
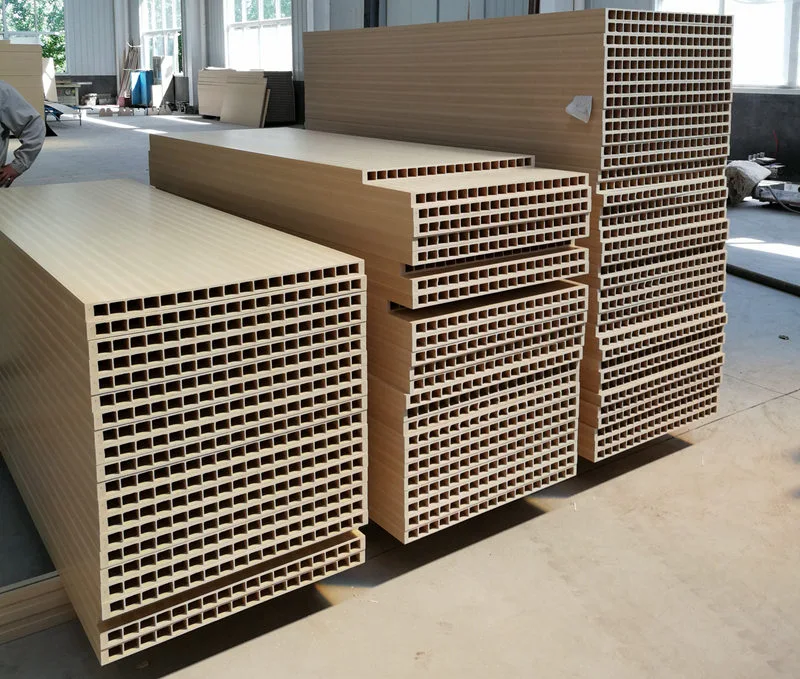
Двері WPC виготовляються шляхом поєднання ПВХ і деревного порошку, зазвичай мають порожнисту структуру, сформовану за один етап екструзії. Кілька підсилювальних ребер зазвичай встановлюються всередину порожнистої порожнини для підвищення загальної міцності профілю. Викривлення цих ребер не тільки впливає на площинність поверхні, але й послаблює структурну опору, потенційно перешкоджаючи належному вставленню сталевих вкладишів під час наступного складання дверної панелі, таким чином безпосередньо впливаючи на якість готових дверей і ефективність монтажу. Спираючись на великий виробничий досвід, інженери Yongte точно визначили поширені причини викривлення ребер під час екструзії дверей WPC і розробили практичні рішення. Це дозволяє технікам швидко діагностувати проблеми, коригувати параметри та налаштування обладнання, знижувати рівень дефектів і забезпечувати постійну якість профілю. У наступному розділі систематично описані конкретні прояви та способи усунення кожної причини, впорядковані за важливістю.
Деформація смуг підсилення дверей з ДПК зазвичай включає внутрішні ребра, із загальними ознаками, включаючи бічні зсуви або S-подібне викривлення, невідповідну товщину (варіюється між товщими та тоншими секціями), загальне скручування та, у серйозних випадках, відрив від зовнішньої стіни, зміщення порожнини або деформацію відскоку після охолодження.
Основний механізм: нерівномірне видавлювання з головки машини → стійкість до асиметричного формування → нерівномірна усадка при охолодженні → нерівний розподіл тягової сили.
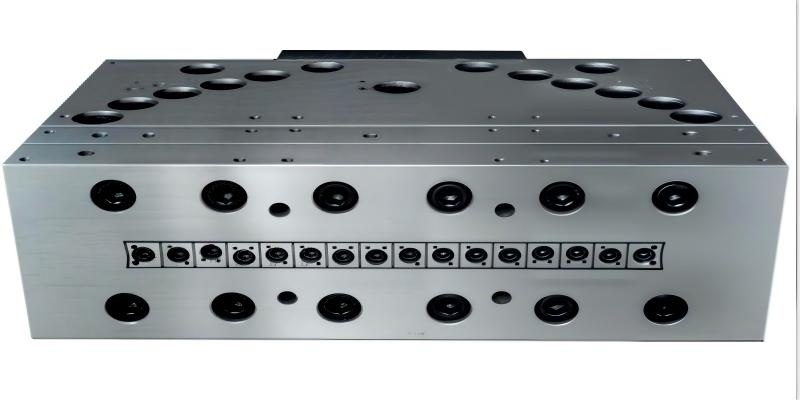
1、Дверна екструзійна головка та прес-форма для дверей WPC (найпоширеніший – пріоритетне усунення несправностей)
причини
1. Незбалансовані канали потоку форми: значна різниця в опорі потоку між ребром і зовнішньою стінкою; вузькі або довгі канали подачі ребер уповільнюють потік матеріалу відносно зовнішньої стінки, в результаті чого ребра розтягуються і згинаються; альтернативно, локалізоване накопичення матеріалу в каналах ребер викликає коливання швидкості потоку.
2. Асиметричні зазори між ребрами матриці: більші зазори на одній кромці матриці та менші на іншій створюють нерівномірну товщину (товщі з одного боку, тонші з іншого), що призводить до внутрішнього вигину під час екструзії.
3. Нерівномірний розподіл температури матриці: надмірно високі температури в області ребра збільшують текучість розплаву, викликаючи розтягування та відхилення; надмірно низькі температури підвищують еластичність розплаву та внутрішню напругу, що призводить до відскоку та деформації після викиду.
4. Накопичення вуглецю в головці матриці: закоксований деревний порошок прилипає до каналів потоку арматури, викликаючи локальні закупорки, коливання потоку та періодичне зміщення ребер.
5. Деформовані або ослаблені арматурні стрижні (опорні стрижні матриці): неправильно вирівняні позиціонуючі стрижні матриці зміщують положення формування арматури поза центром, викликаючи пряме відхилення ребер під час екструзії.
Рішення
1. Підготовка матриці: відшліфуйте канал потоку ребра, щоб збалансувати швидкість розряду між зовнішньою стінкою та ребром; належним чином розширте положення ребра в каналі, щоб забезпечити достатню подачу матеріалу, зберігаючи швидкість потоку ребра трохи рівною або повільнішою, ніж у зовнішньої стінки, уникаючи значно більш швидкого потоку зовнішньої стінки. Відкалібруйте зазори для відкриття матриці та рівномірно відрегулюйте зміцнювальний край; перевірте опорні стрижні сердечника матриці, зафіксуйте та вирівняйте їх співвісність і замініть будь-які деформовані стрижні.
2. Зональний контроль температури: підтримуйте зону зміцнення серцевини прес-форми при трохи нижчій температурі, ніж температура зовнішньої стінки, щоб зменшити плинність розплаву та мінімізувати відскок; підтримуйте загальну температуру нижче 185°C (для ПВХ деревно-пластикових композитів), щоб запобігти карбонізації деревного порошку. Регулярно розбирайте форму, щоб очистити накопичений кокс; застосовуйте теплоізоляцію під час простою, щоб запобігти карбонізації деревного порошку та його прилипання до стін.
2、Рецептура та матеріальні фактори
причини
1. Нерівномірний розподіл частинок за розміром і високий вміст вологи: нагрівання вологи створює піну та внутрішні бульбашки, викликаючи непостійну локальну міцність і нерівномірну усадку при охолодженні, що призводить до вигину; надмірно грубий деревний порошок викликає значні коливання модуля пружності розплавленого матеріалу.
2. Дисбаланс мастила: надмірне зовнішнє змащення робить поверхню розплаву занадто слизькою, що призводить до поганого контакту між ребром і формуючою втулкою та можливого відхилення; недостатнє зовнішнє змащення збільшує тертя, деформуючи ребро при односторонньому натягуванні формуючою втулкою; недостатнє внутрішнє змащування підвищує еластичність розплаву, викликаючи відскок під час викиду форми.
3. Надмірний вміст наповнювача карбонату кальцію: знижує пластичність розплаву та погіршує міцність шийки, що робить матеріал схильним до деформації при розтягуванні.
Нерівномірне змішування матеріалу та зміна партії: викликає періодичні зміни в’язкості розплаву, різну товщину арматурного стрижня та утворення S-подібного вигину.
Рішення
1. Сушка деревного порошку: контролюйте вміст вологи до <1% і забезпечте однорідний розмір частинок, щоб запобігти надмірній грубості.
2. Тонко налаштуйте систему змащення: зменшіть надмірне зовнішнє змащення; забезпечити достатнє внутрішнє змащування для покращення однорідності розплаву; зробіть незначні налаштування стабілізатора, щоб гарантувати термічну стабільність.
3. Стабільний процес змішування: підтримуйте постійні високошвидкісні температури змішування та охолодження на виході, а також забезпечуйте постійний час змішування для кожної партії.
3、Система охолодження формування (етап формування є критичним для формування ребер)
Причина
1. Асиметрія між лівим і правим рукавами для вакуумного формування: надмірний вакуум з одного боку тягне ребра до себе, викликаючи зміщення; високий вакуум безпосередньо деформує тонкостінні ребра; недостатній вакуум перешкоджає належному зчепленню з рукавом, що призводить до позиційної нестабільності.
2. Нерівномірне охолодження у водяних каналах порожнини прес-форми: швидке охолодження внутрішньої сторони спричиняє раннє твердіння, тоді як повільніше охолодження зовнішньої сторони продовжує усадку, створюючи різницю, яка згинає арматурний стержень.
3. Знос або невідповідність напрямної входу формуючої втулки: вставлення не по центру змушує ребра виходити з місця.
4. Внутрішні ребра формувальної втулки відповідають зазубринам порожнини форми та сходинкам, що призводить до високого одностороннього опору тертю.
Рішення
1. Незалежно відрегулюйте вакуум з обох сторін, щоб забезпечити баланс; уникати довільних підвищень; належним чином зменшити вакуум для тонкостінних ділянок.
2. Перевірте водяні контури на наявність витоків або засмічень; прочистити засмічення; встановити додаткові лінії охолодження у відповідних порожнинах для рівномірного охолодження; контролювати температуру води на вході та виході.
3. Відрегулюйте установчу станцію, щоб забезпечити коаксіальне вирівнювання головки матриці, установочної втулки та тягового механізму; сточують задирки на настановній втулці; замініть у разі сильного зносу.
4、Процес тяги та екструзії
Причина
1. Асинхронна тяга або нерівномірний натяг ременя (різниця натягу між лівою і правою сторонами); незбалансована вертикальна або бічна сила тяги (одна сторона сильніша), створюючи бічні навантаження, які згинають внутрішні ребра; коливання швидкості тяги (чергування швидкої та повільної) змінює подовження ребра.
2. Невідповідність між швидкостями екструзії та витягування: надмірна швидкість витягування розтягує та стоншує ребра, викликаючи внутрішню напругу розтягування, яка спричиняє відскок та згинання після відпускання; недостатня швидкість здавлює ребра, що призводить до випинання і деформації.
3. Нестабільне обертання шнека та коливання тиску розплаву: пульсуючий розряд викликає періодичні зміни товщини ребра, що призводить до хвилеподібної кривизни.
4. Неправильний повітряний зазор між соплом матриці та формуючою втулкою: надмірний зазор дозволяє вільно розтягувати розплавлений матеріал, схильний до відхилення; недостатній зазор створює ризик зіткнення матеріалу з матрицею.
Рішення
1. Відкалібруйте трактор: переконайтеся, що ремінь натягнуто рівномірно з обох сторін, перевірте на знос і перевірте стабільність швидкості тяги.
2. Збалансуйте швидкості екструзії та витягування: мінімізуйте швидкість розтягування ребер; для деревно-пластикових профілів підтримувати найменшу можливу швидкість розтягування, щоб зменшити внутрішнє напруження.
3. Стабілізація тиску в системі: перевірте, чи не забиті сітки фільтра, і переконайтесь у належній конфігурації, щоб мінімізувати пульсації тиску.
4. Підтримуйте повітряний зазор 10–20 мм, щоб запобігти бічному зміщенню до того, як профіль увійде в формувальну втулку.
5、Останній відскок (стержні арматури поступово деформуються після завершення охолодження)
Причина: залишкова внутрішня напруга, неправильний градієнт охолодження, надмірно швидке охолодження поверхні, безперервне внутрішнє звуження та подальша деформація ребра.
Контрзаходи: розширте резервуар для охолоджувальної води та включіть додаткове охолодження; регулювати градієнт охолодження від високого до низького, щоб запобігти різким перепадам температури; належним чином зменшити коефіцієнт витягування.
Схожі новини
- Скільки форм потрібно для одного комплекту дверних коробок?
- Інтегрована система подачі проти скупчення для екструзії переробленого пластику
- Лінія з виробництва мікропористих фільтраційних труб з гумової піни Yongte успішно введена в експлуатацію для індійського клієнта
- Переваги гумових зрошувальних трубок для зрошення перед традиційними зрошувальними трубками
- Чи може Yongte надати послуги проекту «під ключ» для заводу WPC?
- Успішне випробування машини з переробленого пластику 200x50 мм
Залиште мені повідомлення
нові продукти




Новини Рекомендації